
İÇİNDEKİLER
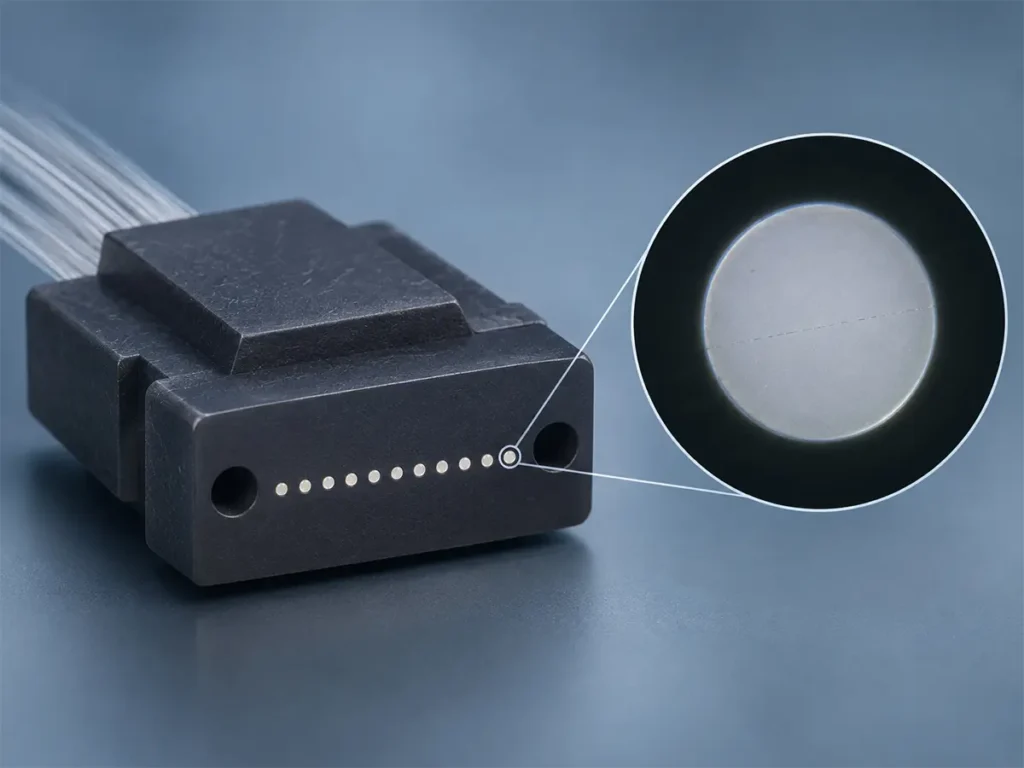
MT-FA testini büyük ölçekte gerçekleştirmiş olan herkes bu anı bilir. İnceleme ekranındaki uç yüzeyi parlak ve düz bir şekilde cilalanmıştır ve fiberlerden birinin üzerinde ince, koyu bir çizgi uzanmaktadır. Toza benziyor. Temizleyip tekrar bakarsınız, ama çizgi hâlâ oradadır.
Bu, çatlamış bir fiber. Yakın zamanda bunlardan oluşan bir partiyi inceledik ve kesin olarak iki nedeni tespit ettik: kuyruk yapıştırıcısının ön kürleme sıcaklığı çok yüksekti ve lazer sıyırıcının gücü çok yüksek ayarlanmıştı. Bu iki sorunu gidermek, sorunun bir kısmını çözdü, ancak tamamını değil. Aşağıda, sürekli karşılaştığımız çatlak desenleri, yaptığımız değişiklikler, henüz kesin olarak eleyemediğimiz olası nedenler ve çatlağın şekline bakarak önce nereye bakmamız gerektiğini nasıl belirlediğimiz yer almaktadır. Bu, MT-FA üretim notlarımızın ilk girdisidir.
MT-FA Uç Yüzünde Çatlak Bir Fiber Nasıl Görünür?
Öncelikle, parçanın kendisi. Bir MT-FA, cam takviyeli PPS'den kalıplanmış bir MT ferrule'u bir fiber dizisine bağlar ve bunu hem tek modlu hem de çok modlu fiberlerle üretiyoruz. Bahsettiğimiz çatlaklar, ferrule gövdesinde değil, cilalı MT yüzeyinde açıkta kalan cam fiberlerde yer almaktadır.
Bunu bir çizikle karıştırmayın. Çizik yüzeysel bir hasardır; çatlak ise yapısaldır: fiber ucunun bir kısmında veya tamamında meydana gelen gerçek bir kırılmadır ve mikroskop altında koyu bir çizgi veya koyu bir leke olarak görülen temiz, keskin kenarlı bir kırılma içerir. Silika cam kırılgandır, bu nedenle fiber bir kez çatladığında yeniden işlenemez. Parça hurda haline gelir.
Çatlakların hepsi birbirine benzemez. İşte en sık rastladığımız üç çatlak türü; MT-FA uç yüzlerini kendiniz kontrol ediyorsanız, bunları aklınızda tutmanızda fayda var.
Desen 1: Ortadan geçen düz bir çatlak

Çatlak, çekirdek bölgesini boydan boya keser. Bu tür bir durumla karşılaştığımızda, fiber genellikle iç kısımda tamamen kopmuştur ve gerilme neredeyse her zaman parlatma işleminden önceki bir aşamadan kaynaklanmıştır. Sertleşme gerilimi ve sıyırma işleminden kaynaklanan ısı hasarı, ilk olarak kontrol ettiğimiz iki unsurdur.
Desen 2: Kenardan Başlayan Birbirine Bağlı Çatlaklar Oluşturan Yayı

Bu iz, uç yüzeyinin kenarından başlayıp içe doğru kesikli, kavisli bir çizgi şeklinde ilerliyor. Şekli, kenarda bir kuvvetin etki ettiğini oldukça net bir şekilde gösteriyor: ya parlatma sırasında o bölgede biriken gerilim, ya da uç yüzeyindeki koruyucu tabakanın kalkmaya başlaması.
Örnek 3: Kenara Yakın Bir Yanal Çatlak

Hâlâ kenar tarafında, ancak artık tek bir kesintisiz çizgi haline gelmiş. Bunu, küçük kenar çatlaklarının büyüyüp birleşmesiyle ortaya çıkan, 2. desenin bir sonraki aşaması olarak değerlendiriyoruz. Bir şeklin diğerine dönüştüğünü henüz gözlemlemedik; dolayısıyla bunu kanıtlanmış bir gerçekten ziyade, bizim yorumumuz olarak kabul edin.
Neden şekle göre sınıflandırmak gerekiyor ki? Çünkü çatlağın bulunduğu yer ve hangi yönde uzandığı önemli ipuçlarıdır. Ortadaki bir çatlak ile kenardaki bir çatlak sizi farklı yollara yönlendirir ve bu konuya daha sonra tekrar döneceğiz biraz daha aşağıda.
Onaylanmış Neden 1: Kuyruk Yapıştırıcısının Ön Sertleştirme Aşamasında Aşırı Isınma
Kuyruk yapıştırıcısı, fiber dizisinin V-oluklarından fiberlerin çıktığı noktada yer alır. Ürün içinde kalıcı olarak kalır; fiberleri yerinde tutar ve bükülme ile çekme yüklerini cam kısmına ulaşmadan önce üstlenir. Bu yapıştırıcıyı ısı ile üç aşamada ön kürleme işlemine tabi tutarız.
Ön kürleme sıcaklığı 110 °C olarak ayarlanmıştı. Sıcaklığı 95–100 °C’ye düşürdük ve ön kürleme süresini yaklaşık 13 saniye olarak sabitledik. Bu tek değişiklik, çatlakların bir kısmını ortadan kaldırdı.
Sıcaklık neden bir fiberde çatlak oluşmasına neden olur? Termal genleşme. Fiberin çevresindeki malzemeler sıcaklığa çok farklı tepkiler verir. Erimiş silika, °C başına yalnızca yaklaşık 0,5 ppm genleşir,[1] Oysa bir fiber optik tedarikçisinin uçlandırma işlemleri için listelediği epoksi değerleri, °C başına yaklaşık 30 ile neredeyse 90 ppm arasında değişmektedir.[2] Cam elyaf takviyeli PPS ferrule ise bu ikisinin arasında bir yerde yer almaktadır.
Parça kürleme işleminden sonra soğurken, yapıştırıcı oldukça fazla büzülmeye çalışır; silika ise neredeyse hiç büzülmez ve ferül ortada kalır. Bunlar birbirlerine zıt yönde çekme kuvveti uygular ve sonuçta gerilim fiber yüzeyinde hapsolur. Sertleştirme ne kadar sıcak olursa ve yapıştırıcı ne kadar erken sertleşirse, bu soğuma uyumsuzluğu o kadar büyük olur ve gerilimin azalması o kadar zorlaşır. Er ya da geç bu durum camda mikro çatlaklar olarak ortaya çıkar. Sertleşmiş bir yapıştırıcıda biriken gerilimin çoğu, jelleşme noktasından sonraki büzülmeden kaynaklanır ve daha yüksek sertleşme sıcaklığı, daha fazla termal gerilim anlamına gelir. Fiber optik endüstrisine yapıştırıcı tedarik eden firmalar da aynı örüntüyü gözlemlemektedir. İzin verilen sertleşme sıcaklıklarının en düşük olanını önerirler ve bazı montaj tesisleri, parçaları doğrudan sıcak bir fırına koymak yerine, sıcaklığı kademeli olarak artıran bir fırın kullanarak iyi sonuçlar elde ederler.[2]
Şunu belirtmek isteriz: Ön kürleme, yapıştırıcıyı kürlemek için yapılmaz. Amacı, şekli sabit tutmaktır. Bunu sağlamak için yeterli ısı uygulayın, süreyi kısa tutun ve asıl çapraz bağlanma işlemini son kürlemeye bırakın.
Doğrulanmış Neden 2: Lazer Sıyırıcının Gücü Çok Yüksek Ayarlanmış
İkinci neden ise lazer sıyırıcıydı. Gücü çok yüksekti ve sıyırma işlemi sırasında fiberi yakıyordu.
Bir lazer sıyırıcı, kaplamayı buharlaştırır. İşlem doğru yapıldığında, kaplama ısıyı emip uzaklaştırır ve altındaki silika zarar görmeden kalır. Güç seviyesi aşırıya kaçılırsa, enerji kaplamayı geçerek kaplama yüzeyine ulaşır. Bu ani ısı şoku, camda kimsenin göremeyeceği mikro çatlaklar ve gerilimli bölgeler bırakabilir. Lazer üreticileri de aynı riske dikkat çekiyor: Çoğu sıyırıcının kullandığı CO₂ ve UV lazerler, polimerlerin yanı sıra cam tarafından da emilir; bu nedenle kaplamanın altındaki camı etkileyerek fiberin mekanik mukavemetini düşürebilirler.[3]
Bu sorunun tespit edilmesini zorlaştıran şey, sıyırma işlemi yapıldığında hiçbir şeyin yanlış görünmemesidir. Elyaf, hat boyunca ilerlemeye devam eder. Daha sonra, parlatma basıncı, kürleme sonrası soğutma veya hatta elleçleme, bu mikro çatlakların büyümesine ve birleşmesine neden olur ve ancak o zaman çatlak ortaya çıkar. Dolayısıyla çatlak parlatma aşamasında görünür, ancak hasar sıyırma sırasında meydana gelmiştir.
Kontrol mühendisleri genellikle şu üç unsura dikkat çekiyor:
- Lazer ayarlarını (güç, darbe genişliği, tarama frekansı) kaplama malzemesine ve kalınlığına göre ayarlayın.
- Odak noktasını kaplama tabakasının içinde tutun. Kaplamaya doğru batmasına izin vermeyin.
- Tarama hızı ile hava soğutmasını birbiriyle uyumlu hale getirerek, kalan ısının uzaklaştırılmasını sağlayın.
Biz de kendi sistemimizi kontrol ettik, gücü düşürdük ve yanma kaynaklı çatlaklar gözle görülür şekilde azaldı.

Hâlâ Açık: Şüpheli Listemiz
Her iki neden de giderildikten sonra, bazı çatlak fiberler için hâlâ bir açıklama bulunamadı. Bu nedenle, bulabildiğimiz tüm nedenleri bir araya getirdik ve bize göre olasılık derecesine göre sıraladık. İşte bir sonraki aşama için hazırladığımız çalışma listesi:
- Uç yüzeyinde yanlış miktarda koruyucu yapıştırıcı bulunmaktadır. Parlatma işleminden önce, MT yüzeyindeki liflerin üzerine soyulabilir bir koruyucu tabaka uygulanır ve işlemden sonra bu tabaka çıkarılır. Bu tabaka çok büyük, çok kalın veya çok ince olursa, parlatma sırasında tek parça halinde kopabilir. Bu durumda lifler o noktada desteğini kaybeder, gerilim birikir ve cam kırılır. Okuduklarımızda bu konu diğer her şeyden daha fazla öne çıktı.
- Düzensiz parlatma basıncı veya titreşim. Dengesiz hız, düzgün çalışmayan bir makine veya fikstürdeki gevşek sıkıştırma, fiberlere daha fazla ve daha dengesiz bir gerilim uygular. Dışarıda kalan fiber uçları özellikle risk teşkil eder: Parlatma basıncı altında, ferrule yüzeyinin altında kopabilir ve kırılabilirler.[4]
- Parlatma tabakasından aşındırıcı parçacıkların dökülmesi. Serpişmiş taneler, uç yüzeyi boyunca yuvarlanır. Çiziklerin yanı sıra, küçük darbe yüklerine de neden olurlar.
- Kaba kum tanelerinin neden olduğu gizli hasarlar. Kaba bir filtre işleminin geride bıraktığı kalıntılar, onu izleyen daha ince aşamalarda tamamen giderilmelidir; ancak bir aşamanın atlanması ya da ince aşamanın süresinin kısa olması, bu sonuca ulaşılamamasına neden olabilir.[4] Endişemiz, bu hasarın daha sonraki bir aşamada büyümeye hazır hale gelmesi; bu da, denetimden geçen ancak daha sonra çatlaklar oluşan bir uç yüzeyini açıklayabilir. Zımpara taneciklerinin boyutunu kademeli olarak azaltın ve aradaki farkları çok büyük tutmayın.
- Ana yapıştırıcının kürlenmesi sırasında oluşan gerilim. Ana kürleme işlemi kendi kimyasal büzülmesini beraberinde getirir. Kalın bir yapıştırıcı tabakası, kenarlarına kıyasla merkezinde daha fazla gerilime maruz kalır; bu nedenle kürleme profili aşamalı olarak artıp azalmalıdır.
- Kir ve kalıntılar. Parlatma veya birleştirme sırasında uç yüzeyinde bulunan bir parçacık, noktasal bir yük oluşturur ve camda doğrudan bir mikro çatlak oluşmasına neden olabilir.
- Çıplak fiberde meydana gelen darbelere. Kabuğun soyulması ile ferrule içine girilmesi arasında, çıplak fiber açıkta kalır. Bu aralıkta meydana gelen herhangi bir çıkıntı, çatlağın başlangıç noktası olabilir.
Henüz 1 ila 3 numaralı maddeleri tam olarak kontrol etmedik. Bunlar, bir sonraki aşamada kapatılacak vakalar. Bu listeyi kısmen kayıt amaçlı, kısmen de aynı sorunu araştıranların bir başlangıç noktası bulabilmesi için hazırlıyoruz.
Çatlağın size nereye bakmanız gerektiğini göstermesine izin verin
Başlangıçtaki konuya geri dönelim: Bir çatlağın şekli, sizi onun arkasındaki basamağa yönlendirebilir. İşte biz de bunu bu şekilde kullanıyoruz.
| Gördüğünüz şey | Bunun anlamı nedir? | Önce kontrol edin |
|---|---|---|
| Ortasında bir çatlak var, düz bir şekilde uzanıyor | Lifin tutulma şekli nedeniyle lifin tamamı üzerinde oluşan gerilim | Sertleşme sıcaklığı, yapıştırıcı miktarı, yapıştırıcı sertleşme gerilimi |
| Kenarda çatlak, eğrilme veya kopmuş zincir | Kenarda yoğunlaşan kuvvet | Koruyucu tabakanın durumu, parlatma basıncının ne kadar eşit olduğu, fikstürün sıkıştırılması |
| Denetim sırasında çatlak görülmez, çatlak daha sonra ortaya çıkar | Zaten orada bulunan gizli bir çatlak | Soyulma yanıkları (yan ışık altında soyulmuş çıplak elyafı kontrol edin), parlatma sırasında kum taneleri |
Bu bir kural değil. Bu, çalışırken izlediğimiz sıra ve bize zaman kazandırdı.
Yardımcı Olan İki Alışkanlık
Çatlakların nerede olduğunu takip edin. Çatlamış her bir elyaf için konumunu not edin: merkezde mi, kenarda mı, hangi kadranda? Bunu iki hafta boyunca sürdürün. Ana neden genellikle ortaya çıkar.
Hem parlak alan hem de karanlık alanda inceleme yapın. Çok ince çatlaklar, parlak alanda neredeyse görünmez durumdadır. Karanlık alan veya arka aydınlatma, bu çatlakları ortaya çıkarır. Fiber optik tedarikçileri, yüzeyin altındaki çatlaklar konusunda da aynı noktaya değinmektedir: Arka aydınlatma olmadan, bu çatlaklar operatörün bir ışık etkisi olarak değerlendirebileceği soluk, koyu bir eğri gibi görünebilir.[2] Bunun, birçok hatın çatlamış fiberleri gözden kaçırmasının nedeni olduğunu düşünüyoruz.
Çıkardığımız Sonuçlar
Bu aşamadan sonra çıkarılacak en önemli ders, fiberin çatlamasının tek bir nedenden kaynaklanmadığıdır. Bu, bir tür belirtidir. Aynı uç yüz deseni, kürleme profilinden, lazer ayarlarından, parlatma basıncından veya koruyucu yapıştırıcının uygulanma şeklinden kaynaklanabilir.
Bu yüzden, tek bir çözümün her şeyi halledeceğini beklemeyin ve kimsenin size evrensel bir parametre sunacağını da beklemeyin. Çatlak desenlerini sınıflandırın, saymaya başlayın ve verilerin size yol göstermesine izin verin. Bu yaklaşım, sadece bu sorun için değil, her türlü seri üretim sorununda işe yarar.
Parlatma konusuyla ilgili daha ayrıntılı bilgi için, şu konudaki makalemize bakınız: MT manşon parlatma işlemi, ve cilalamanın tüm yapım sürecinde hangi aşamada yer aldığına gelince, MPO bağlantı kablosu üretim süreci.
Test Raporlu MPO/MTP Bağlantı Kabloları
MPO/MTP Bağlantı Kabloları: 8, 12, 16 ve 24 fiberli demetler; her bir kablo için ölçülmüş IL/RL verileri ve uç yüz inceleme kayıtları MPO/MTP bağlantı kablolarını görüntüle
Projenizde uç yüz kalitesi önemliyse, ürünlerimizin her biri için ölçülmüş yerleştirme kaybı ve geri dönüş kaybı verilerini ve uç yüz inceleme kayıtlarını temin edebiliriz. MPO/MTP bağlantı kabloları, ayrıca talep üzerine numuneler temin edilebilir. Lütfen elyaf sayınızı ve kabul kriterlerinizi bize bildirin ve size çeşitli seçenekler sunacağız.
Sıkça Sorulan Sorular
Çatlamış bir fiber, yeniden parlatılarak onarılabilir mi?
Hayır. Kırık sadece yüzeyde değil, camın içine kadar uzanıyor; bu yüzden biraz daha parlatmakla giderilemez. Silika kırılgandır ve bir kez çatladığında parça hurda haline gelir. Bu yüzden, sadece kusurlu parçaları ayırmak yerine, sorunun kaynağını bulmak daha faydalıdır.
Bir çatlağı çizik veya kirden nasıl ayırt edebilirim?
Öncelikle uç yüzeyini temizleyin ve tekrar inceleyin; kir genellikle yer değiştirir veya kaybolur. Çizik, genellikle parlatma yönünü takip eden bir yüzey izidir. Çatlak ise, temizlikten sonra da yerinde kalan keskin ve net bir kırılmadır. Hâlâ emin değilseniz, çatlakların çok daha kolay görülebildiği karanlık alan veya arkadan aydınlatmalı inceleme moduna geçin.
Sebep daha önce ortaya çıkmışsa, neden cilalama sırasında çatlaklar ortaya çıkıyor?
Daha önceki bir aşama, o anda hiç fark edilmeyen mikro çatlaklara yol açabilir. Sökme işlemi sırasında oluşan lazer yanıkları ve kürleme sırasında hapsolan gerilim, buna iki örnektir. Daha sonra parlatma basıncı, soğutma veya elleçleme, bu çatlakların görünür hale gelene kadar büyümesine neden olur.
Ön kürleme sıcaklığının düşürülmesi, lif çatlaklarını önler mi?
Dış kaynaklar
- Corning: HPFS 7979, 7980, 8655 Erimiş Silika (ürün broşürü)
- Fiber Optik Merkezi: Epoksi, Çekirdek Çatlamasına Neden Olur mu? Bu Durumu Tespit Etmek ve Önlemek İçin İpuçları (teknik makale)
- Femtum: Seçici Lazer İşleme 1. Bölüm: Optik Fiber Lazerle Soyma (teknik makale)
- SENKO Gelişmiş Bileşenler: Parlatma Konusunda En İyi Uygulamalar (uygulama notu, 2023)