
جدول المحتويات
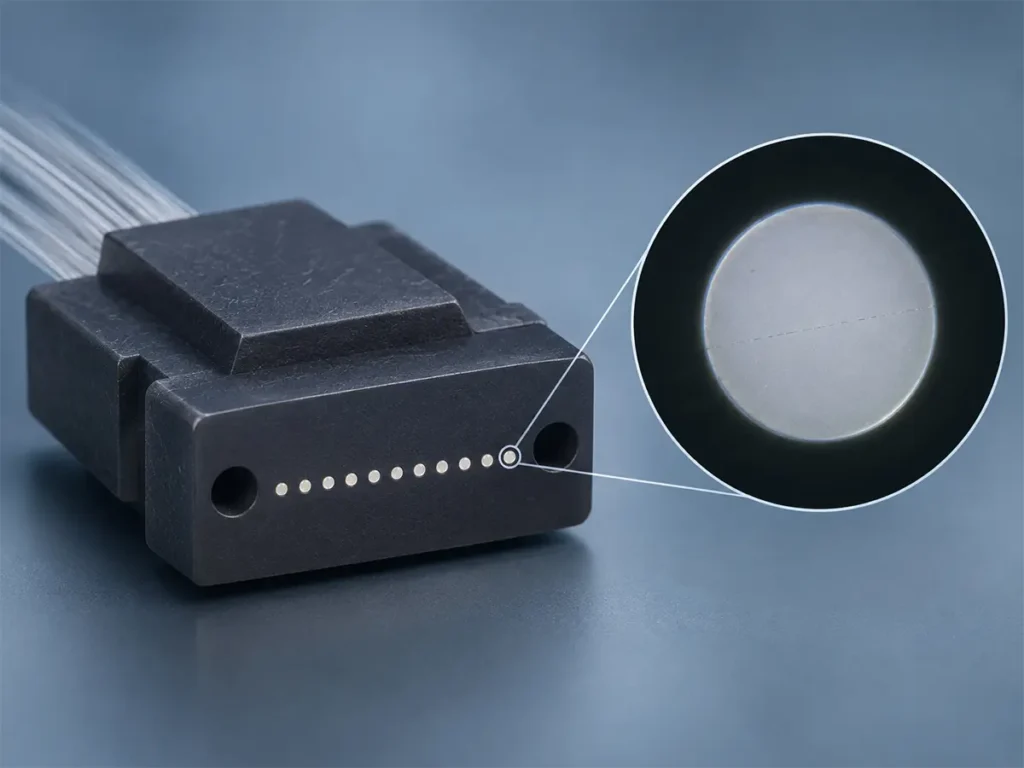
أي شخص سبق له تشغيل جهاز MT-FA على نطاق واسع يعرف تلك اللحظة جيدًا. يكون السطح النهائي على شاشة الفحص مصقولًا بشكل لامع ومستوٍ، ويظهر خط رفيع داكن يمتد عبر إحدى الألياف. يبدو وكأنه غبار. تقوم بتنظيفه ثم تنظر مرة أخرى، لكنه لا يزال موجودًا.
هذه ألياف متصدعة. لقد عالجنا مؤخرًا مجموعة منها وتوصلنا إلى سببين مؤكدين: ارتفاع درجة حرارة المادة اللاصقة في الجزء الخلفي قبل المعالجة، وارتفاع مستوى طاقة جهاز إزالة الطلاء بالليزر. أدى إصلاح هذين السببين إلى حل جزء من المشكلة، وليس كلها. فيما يلي أنماط التشققات التي نلاحظها باستمرار، والتغييرات التي أجريناها، والعوامل المشتبه بها التي لم نستبعدها بعد، وكيف نستخدم شكل التشقق لتحديد المكان الذي يجب فحصه أولاً. هذه هي المقالة الأولى في ملاحظاتنا الإنتاجية الخاصة بـ MT-FA.
كيف تبدو الألياف المتصدعة على السطح الطرفي لموصل MT-FA
أولاً، القطعة نفسها. تعمل وحدة MT-FA على ربط حلقة MT، المصبوبة من مادة PPS المقواة بالزجاج، بمصفوفة الألياف، ونقوم بتصنيعها باستخدام كل من الألياف أحادية النمط ومتعددة النمط. وتقع الشقوق التي نتحدث عنها في الألياف الزجاجية المكشوفة على السطح المصقول لوحدة MT، وليس في جسم الحلقة.
لا تخلط بينه وبين الخدش. الخدش هو تلف سطحي؛ أما الكسر فهو تلف هيكلي: وهو كسر حقيقي يمر عبر جزء من طرف الألياف أو كله، مع انقطاع نظيف ذي حواف حادة يظهر على جهاز الفحص كخط داكن أو بقعة داكنة. زجاج السيليكا هش، لذا بمجرد أن تتكسر الألياف، لا يوجد ما يمكن إعادة تصليحه. ويصبح الجزء خردة.
ليست جميع الشقوق متشابهة. هذه هي الأنماط الثلاثة التي نلاحظها في أغلب الأحيان، ومن المفيد حفظها إذا كنت تقوم بفحص الأوجه الطرفية لوحدة MT-FA بنفسك.
النمط 1: شق مستقيم يمر عبر الوسط

يمتد الشق بشكل مستقيم عبر منطقة اللب. وعندما نلاحظ هذا الشق، تكون الألياف عادةً قد انكسرت تمامًا من الداخل، ويكون الضغط الناتج عن ذلك قد نشأ في الغالب في مرحلة سابقة لعملية التلميع. ويُعد ضغط المعالجة والتلف الناتج عن الحرارة أثناء عملية إزالة الطبقة الخارجية هما العاملان اللذان نتحقق منهما أولاً.
النمط 2: قوس من الشقوق المترابطة انطلاقًا من الحافة

يبدأ هذا الخط من حافة السطح الطرفي ويتجه نحو الداخل على شكل خط منحني متقطع. ويشير الشكل بوضوح إلى وجود قوة مؤثرة على الحافة: إما تراكم الإجهاد في تلك المنطقة أثناء عملية التلميع، أو أن الطبقة الواقية على السطح الطرفي قد بدأت في الانفصال.
النمط 3: شق أفقي بالقرب من الحافة

لا يزال الأمر يتعلق بالجانب الحافي، لكنه أصبح الآن خطًا متواصلًا. نعتبره النمط رقم 2 في مرحلة متقدمة، حيث نمت الشقوق الصغيرة في الحافة وتواصلت مع بعضها. لم نتمكن من رصد أي منها وهو يتحول من شكل إلى آخر، لذا اعتبروا ذلك مجرد تفسير من جانبنا وليس أمرًا أثبتناه.
لماذا نُصنِّف حسب الشكل أصلاً؟ لأن موقع الشق واتجاهه يُعدَّان من الدلائل. فالشق المركزي والشق الحافي يقودانك إلى مسارات مختلفة، وسنعود إلى هذا الموضوع لاحقًا أبعد من ذلك.
السبب المؤكد رقم 1: ارتفاع درجة حرارة مادة اللصق الخاصة بالذيل أثناء مرحلة ما قبل المعالجة
يتم وضع المادة اللاصقة في الجزء الخلفي عند النقطة التي تخرج فيها الألياف من الأخاديد على شكل حرف V في مصفوفة الألياف. وتبقى هذه المادة في المنتج بشكل دائم، حيث تثبت الألياف في مكانها وتتحمل أحمال الانحناء والشد قبل أن تصل إلى الزجاج. ونقوم بمعالجتها مسبقًا بالحرارة على ثلاث مراحل.
كانت درجة حرارة عملية المعالجة المسبقة محددة عند 110 درجة مئوية. قمنا بخفضها إلى 95–100 درجة مئوية وحافظنا على مدة المعالجة المسبقة عند حوالي 13 ثانية. وقد أدى هذا التغيير وحده إلى التخلص من جزء من التشققات.
لماذا قد تؤدي درجة حرارة المعالجة إلى حدوث تشقق في الألياف؟ بسبب التمدد الحراري. فالمواد المحيطة بالألياف تتفاعل مع درجة الحرارة بطرق مختلفة جدًّا. فالسيليكا المذابة لا تتمدد إلا بمقدار 0.5 جزء في المليون تقريبًا لكل درجة مئوية،,[1] في حين أن نسب الإيبوكسي التي يذكرها أحد موردي الألياف الضوئية في عمليات التوصيل تتراوح بين حوالي 30 إلى ما يقارب 90 جزء في المليون لكل درجة مئوية.[2] أما الحلقة المصنوعة من مادة PPS المقواة بالزجاج، فتقع في مكان ما بين الاثنين.
عندما يبرد الجزء بعد المعالجة، يميل اللاصق إلى الانكماش بشكل كبير، في حين أن السيليكا لا تنكمش إلا قليلاً جدًّا، وتبقى الحلقة في المنتصف. فتتعارض قوى الشد بينهما، وينتهي الأمر بتراكم الإجهاد على سطح الألياف. وكلما زادت حرارة المعالجة وكلما أسرع المادة اللاصقة في التصلب، زاد تباين التبريد هذا، وقلت فرصة استرخاء المادة. وعاجلاً أم آجلاً، يظهر ذلك على شكل شقوق دقيقة في الزجاج. يأتي معظم الإجهاد المتراكم في المادة اللاصقة المعالجة من الانكماش الذي يحدث بعد نقطة التجلط، وارتفاع درجة حرارة المعالجة يعني مزيدًا من الإجهاد الحراري. يلاحظ موردو المواد اللاصقة لصناعة الألياف الضوئية نفس النمط. لذا يوصون باستخدام أدنى درجة حرارة مسموح بها للمعالجة، وتحقق بعض شركات التجميع نتائج جيدة باستخدام فرن يتم تسخينه تدريجيًا بدلاً من وضع الأجزاء مباشرةً في فرن ساخن.[2]
هناك أمر نود توضيحه: عملية المعالجة المسبقة لا تهدف إلى معالجة المادة اللاصقة. بل إن وظيفتها هي الحفاظ على الشكل. استخدم حرارة كافية لتحقيق ذلك، واجعل المدة قصيرة، واترك عملية التشابك الفعلي لمرحلة المعالجة اللاحقة.
السبب المؤكد رقم 2: ضبط طاقة جهاز إزالة الطلاء بالليزر على مستوى مرتفع جدًّا
أما السبب الثاني فكان جهاز نزع الغلاف بالليزر. فقد كانت قوته عالية جدًّا، مما أدى إلى احتراق الألياف أثناء عملية نزع الغلاف.
تعمل آلة إزالة الطلاء بالليزر على تبخير الطبقة الخارجية. وعند استخدامها بالشكل الصحيح، تمتص الطبقة الخارجية الحرارة وتطردها، بينما يبقى السيليكا الموجود تحتها سليمًا. أما إذا زادت الطاقة أكثر من اللازم، فإنها تخترق الطبقة الخارجية لتصل إلى سطح الغلاف. وقد تؤدي هذه الصدمة الحرارية المفاجئة إلى ظهور شقوق دقيقة ومناطق متوترة في الزجاج لا يمكن لأحد رؤيتها. وتشير شركات تصنيع الليزر إلى نفس المخاطر: حيث يمتص الزجاج، شأنه شأن البوليمر، أشعة الليزر من ثاني أكسيد الكربون والأشعة فوق البنفسجية التي تستخدمها معظم أجهزة إزالة الطلاء، مما قد يؤثر على الزجاج الموجود تحت الطلاء ويقلل من القوة الميكانيكية للألياف.[3]
ما يجعل اكتشاف هذه المشكلة صعبًا هو أنه لا يبدو أن هناك أي خلل عند إجراء عملية إزالة الطبقة الخارجية. فالألياف تستمر في التحرك على طول الخط. وفي وقت لاحق، يؤدي ضغط التلميع، أو التبريد بعد المعالجة، أو حتى المناولة، إلى نمو تلك الشقوق الدقيقة واندماجها، وعندها فقط يظهر الشق. لذا، يظهر الشق عند التلميع، لكن الضرر قد حدث بالفعل أثناء إزالة الطبقة الخارجية.
عادةً ما يشير مهندسو أنظمة التحكم إلى أن الأمر يتلخص في ثلاثة أمور:
- اضبط إعدادات الليزر (الطاقة، وعرض النبضة، وتردد المسح) وفقًا لمادة الطلاء وسماكته.
- حافظ على تركيز الضوء داخل طبقة الطلاء. لا تدعه ينزلق نحو الطبقة الخارجية.
- اجعل سرعة المسح والتبريد الهوائي يعملان معًا حتى يتم التخلص من الحرارة المتبقية.
قمنا بفحص أجهزتنا، وخفضنا مستوى الطاقة، فانخفضت الشقوق الناتجة عن الاحتراق بشكل ملحوظ.

لا تزال قائمة المشتبه بهم مفتوحة
وبعد تحديد هذين السببين، بقيت بعض الألياف المتصدعة دون تفسير. لذا قمنا بجمع كل الأسباب التي تمكنا من العثور عليها وفرزناها حسب مدى احتمالية حدوثها في نظرنا. وهذه هي قائمتنا المؤقتة للجولة التالية:
- كمية غير صحيحة من المادة اللاصقة الواقية على السطح الجانبي. قبل عملية التلميع، تُوضع طبقة واقية قابلة للنزع فوق الألياف الموجودة على سطح MT، ثم تُزال بعد ذلك. وإذا كانت هذه الطبقة كبيرة جدًّا أو سميكة جدًّا أو رقيقة جدًّا، فقد تنزلق كقطعة واحدة أثناء عملية التلميع. وعندئذٍ تفقد الألياف الدعم في تلك المنطقة، ويتراكم الضغط، فينكسر الزجاج. وقد كان هذا الموضوع الأكثر تكرارًا في ما قرأناه.
- ضغط تلميع غير متساوٍ أو اهتزاز. فكل من السرعة غير المستقرة، أو الجهاز الذي لا يعمل بسلاسة، أو التثبيت غير المحكم في جهاز التثبيت، كلها عوامل تضع ضغطًا أكبر، وأقل توازناً، على الألياف. وتشكل أطراف الألياف البارزة خطرًا خاصًّا: ففي ظل ضغط الصقل، يمكن أن تنكسر وتقطع تحت سطح الحلقة.[4]
- تساقط المواد الكاشطة من طبقة التلميع. تتدحرج الحبيبات السائبة عبر السطح الطرفي. وإلى جانب الخدوش، فإنها تتسبب في أحمال صدمية صغيرة.
- الأضرار الخفية الناجمة عن الحبيبات الخشنة. يجب إزالة ما يتركه الفيلم الخشن تمامًا من خلال المراحل الأكثر دقة التي تليه، وقد لا يتحقق ذلك في حالة تخطي إحدى الدرجات أو قصر مدة المرحلة الدقيقة.[4] ما يقلقنا هو أن هذا التلف ينتظر حتى مرحلة لاحقة ليتفاقم، وهو ما يفسر أن السطح النهائي يجتاز الفحص ثم تظهر فيه الشقوق لاحقًا. احرص على تخفيض حجم حبيبات الصنفرة تدريجيًّا، ولا تجعل الفروق بين الأحجام كبيرة جدًّا.
- الإجهاد الناتج عن معالجة المادة اللاصقة الرئيسية. تتسبب عملية المعالجة الرئيسية في حدوث انكماش كيميائي خاص بها. فطبقة لاصقة سميكة تتحمل ضغطًا أكبر في مركزها مقارنةً بحوافها، لذا يجب أن يرتفع منحنى المعالجة وينخفض على مراحل.
- الأوساخ والحطام. أي جسيم يعلق على السطح الطرفي أثناء عملية التلميع أو التوصيل يشكل حملًا نقطيًّا، ويمكن أن يتسبب في إحداث شق دقيق في الزجاج مباشرةً.
- الضربات على الألياف المكشوفة. بين عملية إزالة الغلاف والدخول إلى الحلقة، تصبح الألياف مكشوفة. وأي نتوء في تلك المنطقة يمكن أن يشكل نقطة انطلاق لحدوث تشقق.
لم نتحقق بعد بشكل دقيق من البنود من 1 إلى 3. وهذه هي الحالات التالية التي يجب إغلاقها. ونحن نقوم بتدوين هذه القائمة، جزئيًا كسجل، وجزئيًا حتى يتوفر لأي شخص يواجه المشكلة نفسها نقطة انطلاق.
دع الشق يرشدك إلى المكان الذي يجب أن تبحث فيه
لنعد إلى النقطة التي بدأنا بها: يمكن أن يرشدك شكل الشق إلى الخطوة التي تليه. وهذه هي الطريقة التي نستخدمها.
| ما تراه | ما الذي يشير إليه ذلك | تحقق أولاً |
|---|---|---|
| شق في المنتصف، يمتد بشكل مستقيم | الضغط الذي تتعرض له الألياف ككل، نتيجة لطريقة حملها | درجة حرارة المعالجة، كمية المادة اللاصقة، إجهاد المعالجة للمادة اللاصقة |
| شق في الحافة، أو انحناء، أو سلسلة مكسورة | تركيز القوة عند الحافة | حالة الطبقة الواقية، ومدى توزيع ضغط التلميع بالتساوي، وتثبيت القوالب |
| لم تظهر أي شقوق أثناء الفحص، لكن ظهرت شقوق لاحقًا | شق خفي كان موجودًا بالفعل | حروق الناتجة عن إزالة الغلاف (افحص الألياف المكشوفة في ضوء جانبي)، ووجود حبيبات رملية أثناء عملية التلميع |
هذه ليست قاعدة. إنها الطريقة التي نعمل بها، وقد وفرت علينا الوقت.
عادتان ساعدتاني
تتبع مواقع الشقوق. لكل ليف متشقق، قم بتدوين موضعه: في الوسط أم على الحافة، وفي أي ربع. استمر في ذلك لمدة أسبوعين. فعادةً ما يتضح السبب الرئيسي.
افحص العينة في كل من المجال المضيء والمجال المظلم. تكاد الشقوق الدقيقة جدًّا تكون غير مرئية في وضع «الحقل المضيء». أما وضع «الحقل المظلم» أو الإضاءة الخلفية فتُبرزها. ويشير موردو الألياف الضوئية إلى نفس النقطة فيما يتعلق بالشقوق الموجودة تحت السطح: فبدون الإضاءة الخلفية، قد تبدو وكأنها منحنى داكن خافت، مما يدفع المشغل إلى اعتبارها مجرد تأثير ضوئي.[2] نعتقد أن هذه هي الطريقة التي تفوت بها العديد من خطوط الفحص اكتشاف الألياف المتصدعة.
ما استخلصناه
بعد هذه الجولة، فإن الدرس الرئيسي المستفاد هو أن تشقق الألياف ليس السبب الوحيد. بل هو نوع من الأعراض. فقد ينشأ نفس نمط السطح الطرفي عن منحنى المعالجة، أو إعدادات الليزر، أو ضغط التلميع، أو طريقة وضع المادة اللاصقة الواقية.
لذا لا تتوقع أن تحل مشكلة واحدة كل شيء، ولا تتوقع أن يقدم لك أحد معيارًا شاملاً. قم بتصنيف أنماط التشققات، وابدأ في العد، ودع البيانات ترشدك إلى الطريق الصحيح. هذا النهج ينجح مع أي مشكلة تتعلق بالإنتاج بكميات كبيرة، وليس هذه المشكلة وحدها.
لمزيد من التفاصيل حول عملية التلميع، انظر مقالتنا حول عملية تلميع حلقة التثبيت MT, ، وبالنسبة لمكانة عملية التلميع في عملية التصنيع بأكملها، فإن عملية تصنيع كابلات التوصيل MPO.
كابلات توصيل MPO/MTP مصحوبة بسجلات الاختبار
كابلات التوصيل MPO/MTP: مجموعات من 8 و12 و16 و24 ليفًا، مع بيانات قياس IL/RL وسجلات فحص الأطراف لكل كابل عرض كابلات التوصيل MPO/MTP
إذا كانت جودة الأطراف الأمامية عاملاً مهمًا في مشروعك، فيمكننا تزويدك ببيانات قياس خسارة الإدخال وخسارة الارتداد، بالإضافة إلى سجلات فحص الأطراف الأمامية لكل من منتجاتنا كابلات التوصيل MPO/MTP, ، وتتوفر عينات عند الطلب. أخبرنا بعدد الألياف ومعايير القبول الخاصة بك وسنعود إليكم بعد ذلك بعرض بعض الخيارات.
الأسئلة الشائعة
هل يمكن إصلاح الألياف المتصدعة عن طريق إعادة صقلها؟
لا. فالكسر يمتد إلى داخل الزجاج، وليس على السطح فحسب، لذا فإن المزيد من الصقل لن يزيله. فالسيليكا مادة هشة، وبمجرد أن تتشقق، تصبح القطعة خردة. ولهذا السبب من الأفضل تحديد السبب بدلاً من الاكتفاء بفرز القطع المرفوضة.
كيف يمكنني التمييز بين الشق والخدش أو الأوساخ؟
قم أولاً بتنظيف السطح النهائي وفحصه مرة أخرى؛ فعادةً ما تتحرك الأوساخ أو تختفي. الخدش هو علامة سطحية، وغالبًا ما تتبع اتجاه التلميع. أما الشق فهو كسر حاد وواضح يظل ثابتًا بعد التنظيف. إذا كنت لا تزال غير متأكد، فانتقل إلى الفحص في الحقل المظلم أو الفحص بالإضاءة الخلفية، حيث يكون من الأسهل بكثير رؤية الشقوق.
لماذا تظهر الشقوق أثناء عملية التلميع إذا كان السبب قد ظهر في وقت سابق؟
قد تؤدي إحدى الخطوات السابقة إلى ظهور شقوق دقيقة لا يمكن ملاحظتها في ذلك الوقت. ومن الأمثلة على ذلك: الحروق الناتجة عن الليزر أثناء عملية إزالة الطلاء، والضغط المحتبس أثناء عملية المعالجة. ثم يؤدي ضغط التلميع أو التبريد أو المناولة إلى توسع هذه الشقوق حتى تصبح مرئية.
هل سيؤدي خفض درجة الحرارة قبل المعالجة إلى منع حدوث تشققات في الألياف؟
المراجع الخارجية
- كورنينغ: HPFS 7979، 7980، 8655 - السيليكا المذابة (كتيب المنتج)
- مركز الألياف الضوئية: هل يتسبب الإيبوكسي في تشقق القلب؟ نصائح للتعرف على هذه الظاهرة والوقاية منها (مقال تقني)
- فيمتوم: المعالجة الانتقائية بالليزر - الجزء الأول: نزع الغلاف الخارجي بالألياف الضوئية بالليزر (مقال تقني)
- مكونات SENKO المتطورة: أفضل الممارسات في مجال التلميع (مذكرة تطبيق، 2023)