
INDICE
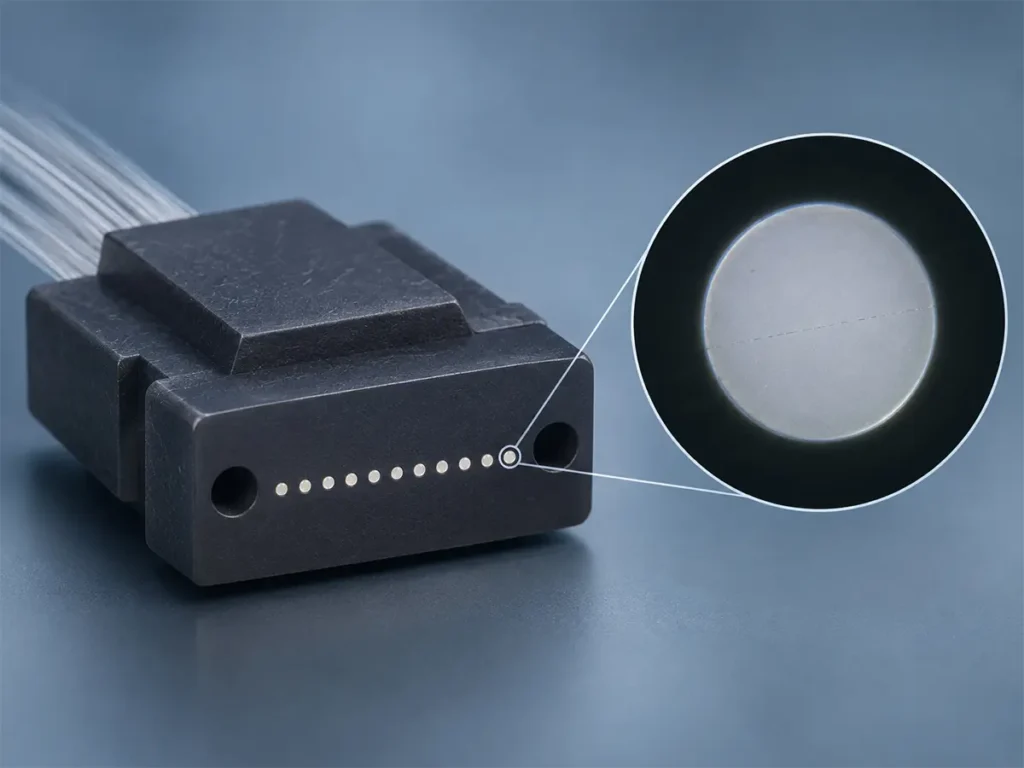
Chiunque abbia utilizzato l'MT-FA su larga scala conosce bene quel momento. La superficie terminale sullo schermo di ispezione è lucida e piatta, e una sottile linea scura attraversa una delle fibre. Sembra polvere. La si pulisce e si guarda di nuovo, ma è ancora lì.
Si tratta di una fibra incrinata. Recentemente abbiamo esaminato un lotto di queste fibre e abbiamo individuato con certezza due cause: la temperatura di pre-polimerizzazione dell’adesivo di coda era troppo elevata e la potenza dello stripper laser era impostata su un valore troppo alto. Risolvere questi due problemi ha risolto parte del problema, ma non tutto. Di seguito sono riportati i modelli di frattura che continuiamo a riscontrare, le modifiche che abbiamo apportato, i fattori sospetti che non abbiamo ancora escluso e il modo in cui utilizziamo la forma della frattura per decidere dove cercare per primo. Si tratta della prima voce delle nostre note di produzione MT-FA.
Come si presenta una fibra incrinata sulla faccia terminale di un MT-FA
Innanzitutto, il componente stesso. Un MT-FA collega un ferrule MT, stampato in PPS rinforzato con fibra di vetro, a un array di fibre, e lo produciamo sia con fibre monomodali che multimodali. Le crepe di cui stiamo parlando si trovano nelle fibre di vetro esposte sulla superficie lucidata dell’MT, non nel corpo del ferrule.
Non confonderlo con un graffio. Un graffio è un danno superficiale; una crepa è strutturale: si tratta di una vera e propria frattura che attraversa in parte o per intero l’estremità della fibra, con una rottura netta e dai bordi ben definiti che appare al microscopio come una linea scura o una macchia scura. Il vetro di silice è fragile, quindi una volta che una fibra si crepa non c’è nulla da riparare. Il pezzo è da scartare.
Le crepe non sono tutte uguali. Questi sono i tre tipi che riscontriamo più spesso; vale la pena tenerli a mente se si ispezionano personalmente le facce terminali degli MT-FA.
Modello 1: una crepa diritta al centro

La crepa attraversa in linea retta l'area centrale. Quando notiamo questo tipo di crepa, solitamente la fibra si è spezzata proprio all'interno, e la sollecitazione proviene quasi sempre da una fase precedente alla lucidatura. La sollecitazione da indurimento e il danno termico causato dalla rimozione del rivestimento sono i due aspetti che controlliamo per primi.
Modello 2: un arco di crepe collegate tra loro a partire dal bordo

In questo caso, la linea parte dal bordo della faccia terminale e procede verso l'interno seguendo un andamento frastagliato e curvo. La forma indica piuttosto chiaramente la presenza di una forza esercitata sul bordo: si tratta probabilmente di una concentrazione di sollecitazioni in quel punto durante la lucidatura, oppure dello strato protettivo sulla faccia terminale che inizia a staccarsi.
Modello 3: Una crepa trasversale vicino al bordo

Siamo ancora nella zona dei bordi, ma ormai si tratta di una linea continua. La consideriamo come il modello 2 in una fase più avanzata, con le piccole fessure ai bordi che si sono allargate e unite tra loro. Non ne abbiamo osservato uno mentre passava da una forma all’altra, quindi consideratela una nostra interpretazione piuttosto che un fatto dimostrato.
Ma perché ordinare in base alla forma? Perché la posizione di una fessura e la direzione in cui si estende sono indizi importanti. Una fessura centrale e una fessura sul bordo ti conducono lungo percorsi diversi, e su questo torneremo più avanti più in basso.
Causa confermata n. 1: temperatura troppo elevata durante la pre-polimerizzazione dell'adesivo di coda
L'adesivo di coda è posizionato nel punto in cui le fibre escono dalle scanalature a V della matrice di fibre. Rimane nel prodotto in modo permanente, mantenendo le fibre in posizione e assorbendo i carichi di flessione e trazione prima che raggiungano il vetro. Lo sottoponiamo a una precuring termica in tre fasi.
La temperatura di pre-polimerizzazione era impostata a 110 °C. L’abbiamo abbassata a 95–100 °C e abbiamo mantenuto il tempo di pre-polimerizzazione a circa 13 secondi. Questa singola modifica ha risolto in parte il problema delle crepe.
Perché la temperatura di polimerizzazione dovrebbe causare la rottura di una fibra? Per via della dilatazione termica. I materiali che circondano la fibra reagiscono alla temperatura in modo molto diverso. La silice fusa si dilata solo di circa 0,5 ppm per °C,[1] mentre i valori relativi alle resine epossidiche indicati da un fornitore di fibre ottiche per le terminazioni vanno da circa 30 a quasi 90 ppm per °C.[2] Il manicotto in PPS rinforzato con fibra di vetro si colloca a metà strada tra i due.
Man mano che il componente si raffredda dopo l’indurimento, l’adesivo tende a restringersi notevolmente, mentre la silice non si restringe quasi per nulla e la ferula rimane al centro. Le due parti esercitano una forza opposta l’una sull’altra e la sollecitazione finisce per concentrarsi sulla superficie della fibra. Più alta è la temperatura di polimerizzazione e più rapidamente l’adesivo si indurisce, maggiore è questo squilibrio termico e minori sono le possibilità che la tensione si riduca. Prima o poi ciò si manifesta sotto forma di microfessurazioni nel vetro. La maggior parte della sollecitazione accumulata in un adesivo indurito deriva dal ritiro successivo al punto di gelificazione, e una temperatura di indurimento più elevata comporta una maggiore sollecitazione termica. I fornitori di adesivi per l’industria delle fibre ottiche osservano lo stesso andamento. Raccomandano di utilizzare la temperatura di indurimento più bassa consentita, e alcune aziende di assemblaggio ottengono buoni risultati utilizzando un forno a riscaldamento graduale invece di inserire direttamente i componenti in un forno già caldo.[2]
Una cosa che vorremmo precisare: la pre-polimerizzazione non serve a polimerizzare l’adesivo. Il suo scopo è mantenere la forma. Utilizzate una quantità di calore sufficiente a questo scopo, riducete al minimo il tempo di esposizione e lasciate che sia la post-polimerizzazione a occuparsi della reticolazione vera e propria.
Causa confermata n. 2: potenza dello stripper laser impostata su un valore troppo elevato
La seconda causa era lo spellafibra laser. La sua potenza era troppo elevata e bruciava la fibra durante la spellatura.
Uno stripper laser vaporizza il rivestimento. Se eseguito correttamente, il rivestimento assorbe il calore e lo dissipa, lasciando intatta la silice sottostante. Se si esagera con la potenza, l’energia attraversa il rivestimento e raggiunge la superficie del rivestimento esterno. Questo improvviso shock termico può causare microfessure e zone di sollecitazione nel vetro che nessuno può vedere. I produttori di laser segnalano lo stesso rischio: i laser a CO₂ e UV utilizzati dalla maggior parte degli strumenti di rimozione vengono assorbiti sia dal vetro che dal polimero, quindi possono danneggiare il vetro sottostante il rivestimento e ridurre la resistenza meccanica della fibra.[3]
Ciò che rende difficile individuare questo problema è che, al momento della rimozione del rivestimento, non si nota nulla di anomalo. La fibra prosegue lungo la linea di produzione. Successivamente, la pressione esercitata durante la lucidatura, il raffreddamento dopo la polimerizzazione o persino la movimentazione fanno sì che quelle microfessure si allarghino e si uniscano, e solo allora la fessura diventa visibile. Pertanto, la fessura si manifesta durante la lucidatura, ma il danno è stato causato durante la rimozione del rivestimento.
Gli ingegneri di controllo di solito indicano che tutto si riduce a tre aspetti:
- Adattare le impostazioni del laser (potenza, larghezza dell'impulso, frequenza di scansione) al materiale di rivestimento e allo spessore.
- Mantieni il fuoco all’interno dello strato di rivestimento. Non lasciare che si sposti verso il rivestimento esterno.
- Assicurati che la velocità di scansione e il raffreddamento ad aria funzionino in sinergia, in modo che il calore residuo venga dissipato.
Abbiamo controllato il nostro, abbiamo abbassato la potenza e le crepe da combustione sono diminuite notevolmente.

Ancora in sospeso: la nostra lista dei sospettati
Una volta risolte entrambe le cause, alcune fibre incrinate rimanevano ancora senza spiegazione. Abbiamo quindi raccolto tutte le cause che siamo riusciti a individuare e le abbiamo classificate in base alla probabilità che ci sembravano avere. Ecco il nostro elenco provvisorio per la prossima fase:
- Quantità errata di adesivo protettivo sulla superficie frontale. Prima della lucidatura, uno strato protettivo rimovibile ricopre le fibre sulla superficie MT e viene rimosso in seguito. Se è troppo grande, troppo spesso o troppo sottile, può staccarsi in un unico pezzo durante la lucidatura. In quel punto le fibre perdono sostegno, la tensione si accumula e il vetro si rompe. Questo aspetto è emerso più di ogni altro nelle nostre letture.
- Pressione di lucidatura non uniforme o vibrazioni. Una velocità instabile, una macchina che non funziona in modo fluido o un serraggio allentato nel dispositivo di fissaggio esercitano tutte una sollecitazione maggiore e meno uniforme sulle fibre. Le estremità delle fibre che sporgono rappresentano un rischio particolare: sotto la pressione della lucidatura possono spezzarsi e rompersi al di sotto della superficie della ferula.[4]
- Distacco di materiale abrasivo dal film di lucidatura. I granelli sciolti rotolano lungo la superficie frontale. Oltre a provocare graffi, generano piccoli carichi d’urto.
- Danni nascosti causati dalla grana grossa. Ciò che rimane dopo un lavaggio a grana grossa deve essere rimosso completamente dalle fasi successive a grana più fine; se si salta una fase o se la fase a grana fine è troppo breve, potrebbe non essere possibile ottenere il risultato desiderato.[4] Il nostro timore è che questo danno rimanga latente in attesa di una fase successiva per aggravarsi, il che spiegherebbe perché una faccia terminale superi il controllo e poi si crepi in seguito. Riducete gradualmente la grana e non fate salti troppo grandi.
- Tensione derivante dall'indurimento dell'adesivo principale. Il processo di polimerizzazione principale comporta un restringimento chimico intrinseco. Uno strato adesivo spesso è sottoposto a una sollecitazione maggiore al centro rispetto ai bordi, pertanto il profilo di polimerizzazione dovrebbe aumentare e diminuire gradualmente.
- Sporcizia e detriti. Una particella presente sulla superficie frontale durante la lucidatura o l’accoppiamento diventa un carico puntiforme e può provocare la formazione di una microfessura direttamente nel vetro.
- Urti sulla fibra nuda. Tra la spellatura e l'inserimento nel ferrule, la fibra nuda rimane esposta. Qualsiasi irregolarità in quel punto può costituire il punto di partenza di una crepa.
Non abbiamo ancora verificato accuratamente i punti da 1 a 3. Questi sono i prossimi casi da chiudere. Stiamo redigendo l'elenco in parte come documento di riferimento e in parte affinché chiunque si trovi ad affrontare lo stesso problema abbia un punto di partenza.
Lascia che sia la crepa a indicarti dove guardare
Torniamo al punto di partenza: la forma di una fessura può indicarti il gradino che si trova dietro di essa. Ecco come la utilizziamo.
| Quello che vedi | Cosa suggerisce | Controlla prima |
|---|---|---|
| Una crepa al centro, che si estende in linea retta | Sollecitazione esercitata sulla fibra nel suo complesso, a causa del modo in cui viene tenuta | Temperatura di polimerizzazione, quantità di adesivo, sollecitazione di polimerizzazione dell'adesivo |
| Crepa sul bordo, parte ricurva o catena spezzata | Forza concentrata sul bordo | Stato dello strato protettivo, uniformità della pressione di lucidatura, serraggio del dispositivo di fissaggio |
| Nessuna crepa al momento dell'ispezione; la crepa compare in seguito | Una crepa nascosta che era già lì | Bruciature da spellatura (controllare la fibra nuda spellata con illuminazione laterale), presenza di granelli di sabbia durante la lucidatura |
Non è una regola. È semplicemente l’ordine in cui lavoriamo, e ci ha permesso di risparmiare tempo.
Due abitudini che mi hanno aiutato
Tieni traccia della posizione delle crepe. Per ogni fibra incrinata, annota la posizione: al centro, sul bordo, in quale quadrante. Continua così per due settimane. La causa principale tenderà a emergere.
Esaminare sia in campo chiaro che in campo scuro. Le crepe molto sottili sono quasi invisibili in campo chiaro. Il campo scuro o la retroilluminazione le mettono in evidenza. I fornitori di fibre ottiche sottolineano lo stesso aspetto riguardo alle crepe sottostanti la superficie: senza retroilluminazione possono apparire come una debole curva scura che un operatore potrebbe scambiare per un effetto di luce.[2] Sospettiamo che sia proprio per questo che molte linee non rilevano le fibre incrinate.
Cosa abbiamo imparato
Dopo questa fase, la lezione principale è che una fibra incrinata non è una causa in sé, ma piuttosto una sorta di sintomo. Lo stesso aspetto della faccia terminale può derivare dal profilo di polimerizzazione, dalle impostazioni del laser, dalla pressione di lucidatura o dal modo in cui è stato applicato l’adesivo protettivo.
Quindi non aspettatevi che una soluzione unica risolva tutto, e non aspettatevi che qualcuno vi fornisca un parametro universale. Classificate i modelli di fessurazione, iniziate a contare e lasciate che siano i dati a indicarvi la strada. Questo approccio funziona per qualsiasi problema di produzione in serie, non solo per questo.
Per ulteriori dettagli sulla fase di lucidatura, consulta il nostro articolo su Processo di lucidatura dei manicotti MT, e per quanto riguarda il ruolo della lucidatura nell'intero processo di costruzione, il Processo di produzione dei cavi di collegamento MPO.
Cavi di collegamento MPO/MTP con certificati di collaudo
Cavi di collegamento MPO/MTP: gruppi di 8, 12, 16 e 24 fibre, con dati misurati relativi a IL/RL e verbali di ispezione delle estremità per ciascun cavo Visualizza i cavi di collegamento MPO/MTP
Se la qualità delle facce terminali è un fattore importante per il vostro progetto, possiamo fornirvi i dati relativi alla perdita di inserzione e alla perdita di ritorno, misurati con precisione, nonché i verbali di ispezione delle facce terminali per ciascuno dei nostri Cavi di collegamento MPO/MTP, e i campioni sono disponibili su richiesta. Indicaci il numero di fibre e i criteri di accettazione e vi proporremo alcune opzioni.
Domande frequenti
È possibile riparare una fibra incrinata mediante una nuova lucidatura?
No. La frattura penetra nel vetro, non si limita alla superficie, quindi lucidarlo un po’ di più non servirà a eliminarla. La silice è fragile e, una volta che si incrina, il pezzo è da scartare. Ecco perché conviene individuare la causa invece di limitarsi a scartare i pezzi difettosi.
Come faccio a distinguere una crepa da un graffio o da dello sporco?
Per prima cosa, pulisci la superficie frontale e controlla nuovamente; solitamente lo sporco si sposta o scompare. Un graffio è un segno superficiale, che spesso segue la direzione della lucidatura. Una crepa è una frattura netta e ben definita che rimane visibile anche dopo la pulizia. Se hai ancora dei dubbi, passa all’ispezione in campo oscuro o in controluce, dove le crepe sono molto più facili da individuare.
Perché le crepe si manifestano durante la lucidatura se la causa risale a prima?
Una fase precedente può lasciare delle microfessure che, in quel momento, sembrano insignificanti. Le bruciature da laser durante la sverniciatura e le tensioni intrappolate durante l’indurimento ne sono due esempi. La pressione esercitata durante la lucidatura, il raffreddamento o la manipolazione ne favoriscono poi l’espansione fino a renderle visibili.
Abbassare la temperatura di pre-polimerizzazione impedirà la formazione di crepe nelle fibre?
Riferimenti esterni
- Corning: HPFS 7979, 7980, 8655 – Silice fusa (brochure del prodotto)
- Centro per le fibre ottiche: La resina epossidica provoca la formazione di crepe nel nucleo? Consigli per individuare e prevenire questo fenomeno (articolo tecnico)
- Femtum: Lavorazione laser selettiva – Parte 1: Rimozione del rivestimento con laser a fibra ottica (articolo tecnico)
- Componenti avanzati SENKO: Migliori pratiche di lucidatura (nota applicativa, 2023)