
INHALTSVERZEICHNIS
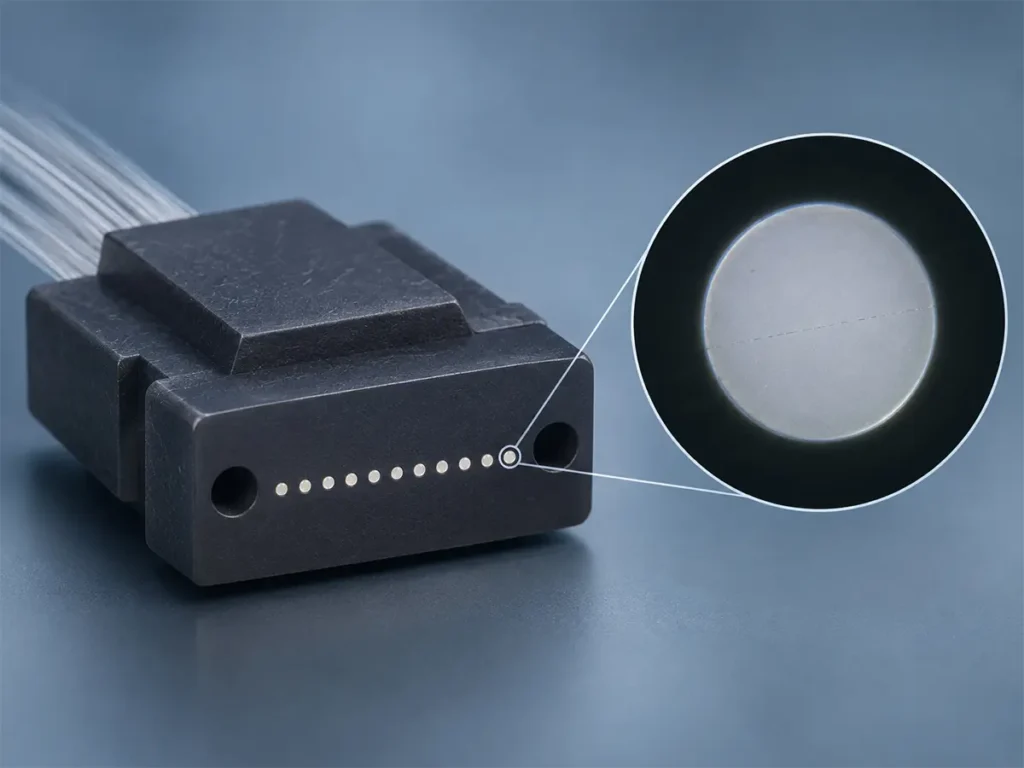
Jeder, der schon einmal MT-FA in großem Umfang durchgeführt hat, kennt diesen Moment. Die Stirnfläche auf dem Prüfbildschirm ist glänzend und glatt, und eine dünne dunkle Linie verläuft über eine der Fasern. Es sieht aus wie Staub. Man wischt sie weg und schaut noch einmal hin, doch sie ist immer noch da.
Das ist eine gerissene Faser. Wir haben kürzlich eine Charge davon bearbeitet und zwei Ursachen mit Sicherheit ausgemacht: Die Vorhärtung des Endklebers war zu heiß, und die Leistung des Laser-Strippers war zu hoch eingestellt. Durch die Behebung dieser beiden Probleme wurde ein Teil des Problems gelöst, aber nicht das gesamte. Im Folgenden finden Sie die Rissmuster, die wir immer wieder beobachten, die von uns vorgenommenen Änderungen, die noch nicht ausgeschlossenen Ursachen sowie unsere Vorgehensweise, anhand der Rissform zu entscheiden, wo wir zuerst nachsehen sollten. Dies ist der erste Eintrag in unseren MT-FA-Produktionsnotizen.
So sieht eine gerissene Faser an einer MT-FA-Stirnfläche aus
Zunächst zum Bauteil selbst: Ein MT-FA verbindet eine aus glasfaserverstärktem PPS geformte MT-Ferrule mit einem Faserbündel, und wir fertigen ihn sowohl für Singlemode- als auch für Multimode-Fasern. Die Risse, von denen wir sprechen, befinden sich in den Glasfasern, die an der polierten MT-Stirnfläche freiliegen, nicht im Ferrule-Körper.
Verwechseln Sie dies nicht mit einem Kratzer. Ein Kratzer ist ein oberflächlicher Schaden; ein Riss ist struktureller Natur: ein echter Bruch, der sich über einen Teil oder die gesamte Länge des Faserendes erstreckt, mit einer sauberen, scharfkantigen Bruchstelle, die im Mikroskop als dunkle Linie oder dunkler Fleck zu erkennen ist. Quarzglas ist spröde, daher lässt sich eine gerissene Faser nicht mehr reparieren. Das Teil ist Schrott.
Risse sehen nicht alle gleich aus. Dies sind die drei Muster, die uns am häufigsten auffallen – es lohnt sich, sie sich zu merken, wenn Sie die Stirnflächen von MT-FA-Teilen selbst überprüfen.
Muster 1: Ein gerader Riss in der Mitte

Der Riss verläuft gerade quer durch den Kernbereich. Wenn wir diesen Riss feststellen, ist die Faser im Inneren in der Regel vollständig durchgebrochen, und die Belastung ist fast immer auf einen Schritt vor dem Polieren zurückzuführen. Aushärtungsspannungen und Hitzeschäden durch das Abisolieren sind die beiden Faktoren, die wir als Erstes überprüfen.
Muster 2: Ein Bogen aus miteinander verbundenen Rissen, der vom Rand ausgeht

Diese beginnt am Rand der Stirnfläche und verläuft als unterbrochene, geschwungene Linie nach innen. Die Form deutet ziemlich eindeutig auf eine Kantenbelastung hin: Entweder hat sich dort während des Polierens Spannung angestaut, oder die Schutzschicht auf der Stirnfläche beginnt sich abzulösen.
Muster 3: Ein seitlicher Riss nahe dem Rand

Es handelt sich immer noch um die Kanten, aber mittlerweile bilden sie eine durchgehende Linie. Wir betrachten dies als eine Weiterentwicklung von Muster 2, bei der die kleinen Risse an den Kanten gewachsen sind und sich miteinander verbunden haben. Wir haben noch keinen Übergang von der einen Form zur anderen beobachtet, betrachten Sie dies also eher als unsere Interpretation denn als eine Tatsache, die wir bewiesen haben.
Warum sollte man überhaupt nach der Form sortieren? Weil die Lage und der Verlauf eines Risses wichtige Hinweise liefern. Ein Riss in der Mitte und ein Riss am Rand führen zu unterschiedlichen Lösungswegen, und darauf kommen wir noch zurück. weiter unten.
Bestätigte Ursache 1: Zu hohe Temperatur beim Vorhärten des Klebstoffs am Heck
Der Endkleber befindet sich an der Stelle, an der die Fasern aus den V-Nuten des Faserarrays austreten. Er verbleibt dauerhaft im Produkt, hält die Fasern an ihrem Platz und nimmt Biege- und Zugbelastungen auf, bevor diese das Glas erreichen. Wir härten ihn in drei Stufen durch Erhitzen vor.
Diese Vorhärtung war auf 110 °C eingestellt. Wir haben die Temperatur auf 95–100 °C gesenkt und die Vorhärtungszeit auf etwa 13 Sekunden beibehalten. Diese eine Änderung hat einen Teil der Rissbildung beseitigt.
Warum kann die Temperatur bei der Aushärtung zu Rissen in einer Faser führen? Thermische Ausdehnung. Die Materialien rund um die Faser reagieren sehr unterschiedlich auf Temperatur. Quarzglas dehnt sich nur um etwa 0,5 ppm pro °C aus,[1] während die Epoxidharze, die ein Glasfaserlieferant für Anschlüsse angibt, Werte von etwa 30 bis fast 90 ppm pro °C aufweisen.[2] Die glasfaserverstärkte PPS-Ferrule liegt irgendwo dazwischen.
Wenn das Bauteil nach dem Aushärten abkühlt, neigt der Klebstoff dazu, stark zu schrumpfen, während das Siliziumdioxid kaum schrumpft, sodass die Ferrule in der Mitte sitzt. Sie ziehen gegeneinander, und die Spannung wird schließlich an der Faseroberfläche gebunden. Je heißer die Aushärtung und je früher der Klebstoff aushärtet, desto größer ist diese Abkühlungsdiskrepanz und desto geringer ist die Chance, dass sich die Spannung abbaut. Früher oder später zeigt sich dies in Form von Mikrorissen im Glas. Der größte Teil der in einem ausgehärteten Klebstoff enthaltenen Spannung entsteht durch die Schrumpfung nach dem Gelpunkt, und eine höhere Aushärtungstemperatur bedeutet mehr thermische Spannung. Klebstofflieferanten für die Glasfaserindustrie beobachten dasselbe Muster. Sie empfehlen die niedrigere der zulässigen Aushärtungstemperaturen, und einige Montagebetriebe erzielen gute Ergebnisse mit einem Ofen mit schrittweiser Temperaturerhöhung, anstatt die Teile direkt in einen heißen Ofen zu geben.[2]
Eines möchten wir noch anmerken: Die Vorhärtung dient nicht dazu, den Klebstoff auszuhärten. Ihre Aufgabe ist es, die Form zu fixieren. Verwenden Sie dafür ausreichend Wärme, halten Sie die Dauer kurz und überlassen Sie die eigentliche Vernetzung der Nachhärtung.
Bestätigte Ursache 2: Zu hohe Leistungseinstellung des Laser-Strippers
Die zweite Ursache war der Laser-Abisolierer. Seine Leistung war zu hoch, sodass er die Faser beim Abisolieren verbrannte.
Ein Laser-Stripper verdampft die Beschichtung. Bei korrekter Anwendung nimmt die Beschichtung die Wärme auf und leitet sie ab, während das darunterliegende Siliziumdioxid unberührt bleibt. Wird die Leistung jedoch zu hoch eingestellt, dringt die Energie durch die Beschichtung bis zur Manteloberfläche vor. Dieser plötzliche Hitzeschock kann im Glas Mikrorisse und Spannungszonen hinterlassen, die für das bloße Auge nicht erkennbar sind. Laserhersteller weisen auf dasselbe Risiko hin: Die von den meisten Abisolierern verwendeten CO₂- und UV-Laser werden sowohl von Glas als auch von Polymer absorbiert, sodass sie das Glas unter der Beschichtung beeinträchtigen und die mechanische Festigkeit der Faser verringern können.[3]
Was dieses Problem so schwer erkennbar macht, ist, dass beim Abisolieren alles normal aussieht. Die Faser wird einfach weiterverarbeitet. Später führen der Polierdruck, die Abkühlung nach dem Aushärten oder sogar die Handhabung dazu, dass diese Mikrorisse wachsen und sich verbinden – und erst dann wird der Riss sichtbar. Der Riss tritt also erst beim Polieren zutage, doch der Schaden entstand bereits beim Abisolieren.
Die Steuerungsingenieure führen dies in der Regel auf drei Dinge zurück:
- Passen Sie die Lasereinstellungen (Leistung, Pulsbreite, Abtastfrequenz) an das Beschichtungsmaterial und die Schichtdicke an.
- Der Fokus sollte innerhalb der Beschichtungsschicht liegen. Er darf nicht in Richtung der Ummantelung absinken.
- Sorgen Sie dafür, dass die Abtastgeschwindigkeit und die Luftkühlung zusammenwirken, damit die Restwärme abgeführt wird.
Wir haben unsere überprüft, die Leistung heruntergeregelt, und die Risse durch Überhitzung gingen deutlich zurück.

Noch offen: Unsere Liste der Verdächtigen
Nachdem beide Ursachen behoben waren, gab es immer noch einige gerissene Fasern, für die es keine Erklärung gab. Also haben wir alle Ursachen zusammengetragen, die wir finden konnten, und sie danach sortiert, wie wahrscheinlich sie uns erscheinen. Dies ist unsere Arbeitsliste für die nächste Runde:
- Falsche Menge an Schutzkleber auf der Stirnfläche. Vor dem Polieren wird eine abziehbare Schutzschicht auf die Fasern der MT-Oberfläche aufgebracht, die anschließend wieder entfernt wird. Ist diese zu groß, zu dick oder zu dünn, kann sie sich beim Polieren in einem Stück ablösen. An dieser Stelle verlieren die Fasern ihren Halt, es kommt zu einer Spannungskonzentration, und das Glas bricht. Dies wurde in den von uns gelesenen Unterlagen häufiger als alles andere erwähnt.
- Ungleichmäßiger Polierdruck oder Vibrationen. Eine schwankende Drehzahl, eine nicht reibungslos laufende Maschine oder eine lockere Klemmung in der Halterung führen zu einer höheren und ungleichmäßigeren Belastung der Fasern. Besonders gefährdet sind überstehende Faserenden: Unter dem Druck beim Polieren können sie unterhalb der Ferrulenoberfläche reißen und brechen.[4]
- Ablösung von Schleifpartikeln aus der Polierfolie. Lose Körner rollen über die Stirnfläche. Neben Kratzern verursachen sie auch geringe Stoßbelastungen.
- Versteckte Schäden durch grobe Körnungen. Was ein grober Schleifgang hinterlässt, muss durch die darauf folgenden feineren Schleifschritte vollständig entfernt werden, und ein übersprungener Schleifgang oder ein zu kurzer feiner Schleifschritt reicht dafür möglicherweise nicht aus.[4] Wir befürchten, dass dieser Schaden dann erst in einem späteren Schritt weiterwächst, was erklären würde, warum eine Stirnfläche zunächst die Prüfung besteht und erst später Risse aufweist. Verwenden Sie immer feinere Körnungen und vermeiden Sie zu große Sprünge zwischen den Körnungen.
- Spannung aus der Aushärtung des Hauptklebstoffs. Der Hauptaushärtungsprozess führt zu einer chemischen Schrumpfung. Eine dicke Klebeschicht ist in der Mitte stärker beansprucht als an den Rändern, daher sollte das Aushärtungsprofil stufenweise ansteigen und abfallen.
- Schmutz und Ablagerungen. Ein Partikel, das sich beim Polieren oder beim Zusammenfügen auf der Stirnfläche befindet, wirkt als Punktbelastung und kann einen Mikroriss direkt in das Glas drücken.
- Stöße an die blanken Glasfasern. Zwischen dem Abisolieren und dem Einführen in die Ferrule liegt die blanke Faser frei. Jede Unebenheit in diesem Bereich kann einen Ausgangspunkt für einen Riss bilden.
Die Punkte 1 bis 3 haben wir noch nicht gründlich geprüft. Das sind die nächsten Fälle, die wir abschließen müssen. Wir halten die Liste zum einen als Dokumentation fest und zum anderen, damit jeder, der sich mit demselben Problem befasst, einen Ausgangspunkt hat.
Lass dich von dem Riss leiten, wo du suchen musst
Um noch einmal auf den Ausgangspunkt zurückzukommen: Die Form eines Risses kann einem den Weg zum darunterstehenden Tritt weisen. So nutzen wir das.
| Was Sie sehen | Was dies bedeutet | Zuerst prüfen |
|---|---|---|
| Riss in der Mitte, verläuft gerade | Belastung der gesamten Faser, bedingt durch die Art und Weise, wie sie gehalten wird | Aushärtungstemperatur, Klebstoffmenge, Aushärtungsspannung des Klebstoffs |
| Riss an der Kante, verbogene oder gerissene Kette | Am Rand konzentrierte Kraft | Zustand der Schutzschicht, Gleichmäßigkeit des Polierdrucks, Klemmung der Halterung |
| Bei der Inspektion kein Riss, Riss tritt erst später auf | Ein versteckter Riss, der schon vorher da war | Verbrennungen beim Abisolieren (die abisolierte Faser bei seitlicher Beleuchtung prüfen), Unebenheiten beim Polieren |
Das ist keine Regel. Es ist einfach die Reihenfolge, in der wir arbeiten, und dadurch haben wir Zeit gespart.
Zwei Gewohnheiten, die geholfen haben
Beobachten Sie, wo sich die Risse befinden. Notieren Sie bei jeder gerissenen Faser die Position: Mitte, Rand, welcher Quadrant. Machen Sie das zwei Wochen lang. Die Hauptursache zeigt sich in der Regel von selbst.
Untersuchen Sie sowohl im Hellfeld als auch im Dunkelfeld. Sehr feine Risse sind im Hellfeld nahezu unsichtbar. Im Dunkelfeld oder bei Gegenlicht treten sie deutlich hervor. Anbieter von Glasfaserprodukten weisen ebenfalls darauf hin, dass Risse unter der Oberfläche ohne Gegenlicht wie eine schwache dunkle Kurve aussehen können, die ein Bediener fälschlicherweise als Lichteffekt abtut.[2] Wir vermuten, dass auf diese Weise bei vielen Leitungen gerissene Fasern übersehen werden.
Was wir daraus gelernt haben
Nach dieser Runde lautet die wichtigste Erkenntnis: Eine gerissene Faser ist nicht die Ursache. Sie ist vielmehr eine Art Symptom. Das gleiche Endflächenmuster kann durch das Aushärtungsprofil, die Lasereinstellungen, den Polierdruck oder die Art und Weise, wie der Schutzkleber aufgetragen wurde, verursacht werden.
Erwarten Sie also nicht, dass ein einziger Lösungsansatz alle Probleme aus der Welt schafft, und erwarten Sie auch nicht, dass Ihnen jemand einen universellen Parameter an die Hand gibt. Sortieren Sie die Rissmuster, beginnen Sie mit dem Zählen, und lassen Sie sich von den Daten leiten. Dieser Ansatz funktioniert bei jedem Problem in der Serienfertigung, nicht nur bei diesem.
Weitere Informationen zur Polierseite finden Sie in unserem Artikel zum Thema Polierverfahren für MT-Ferrule, und was die Rolle des Polierens im gesamten Bauprozess angeht, so ist die Herstellungsverfahren für MPO-Patchkabel.
MPO/MTP-Patchkabel mit Prüfprotokollen
MPO/MTP-Patchkabel: 8-, 12-, 16- und 24-Faser-Bündel, mit gemessenen IL/RL-Daten und Protokollen zur Endflächenprüfung für jedes Kabel MPO/MTP-Patchkabel anzeigen
Sollte die Qualität der Endflächen bei Ihrem Projekt eine Rolle spielen, können wir Ihnen für jedes unserer Produkte gemessene Daten zum Einfügungsdämpfungs- und Rückflussdämpfungswert sowie Prüfprotokolle zur Endflächenprüfung zur Verfügung stellen. MPO/MTP-Patchkabel, und Muster sind auf Anfrage erhältlich. Teilen Sie uns Ihre Faseranzahl und Ihre Akzeptanzkriterien mit und wir melden uns dann mit verschiedenen Optionen zurück.
Häufig gestellte Fragen
Kann eine gerissene Faser durch erneutes Polieren repariert werden?
Nein. Der Riss reicht bis ins Glas hinein und verläuft nicht nur an der Oberfläche, daher lässt er sich durch etwas mehr Polieren nicht beseitigen. Quarz ist spröde, und sobald er reißt, ist das Teil Schrott. Deshalb lohnt es sich, die Ursache zu ermitteln, anstatt nur die Ausschussware auszusortieren.
Woran kann ich einen Riss von einem Kratzer oder Schmutz unterscheiden?
Reinigen Sie zunächst die Stirnfläche und prüfen Sie sie erneut; Schmutz verschiebt sich in der Regel oder verschwindet. Ein Kratzer ist eine Oberflächenmarkierung, die oft der Polierrichtung folgt. Ein Riss ist ein scharfer, sauberer Bruch, der auch nach der Reinigung bestehen bleibt. Wenn Sie sich immer noch nicht sicher sind, wechseln Sie zur Dunkelfeld- oder Gegenlichtprüfung, bei der Risse viel leichter zu erkennen sind.
Warum treten beim Polieren Risse auf, wenn die Ursache bereits früher lag?
Ein früherer Arbeitsschritt kann Mikrorisse hinterlassen, die zunächst kaum wahrnehmbar sind. Laserverbrennungen beim Abtragen und Spannungen, die sich während des Aushärtens festsetzen, sind zwei Beispiele dafür. Durch Polierdruck, Kühlung oder Handhabung vergrößern sie sich dann, bis sie sichtbar werden.
Kann eine Senkung der Vorhärtungstemperatur Faserrisse verhindern?
Externe Verweise
- Corning: HPFS 7979, 7980, 8655 Quarzglas (Produktbroschüre)
- Glasfaserzentrum: Verursacht Epoxidharz Risse im Kern? Tipps zur Erkennung und Vermeidung dieses Phänomens (Fachartikel)
- Femtum: Selektive Laserbearbeitung, Teil 1: Abtragen mit einem Glasfaserlaser (Fachartikel)
- SENKO Advanced Components: Bewährte Verfahren beim Polieren (Anwendungshinweis, 2023)