
ÍNDICE
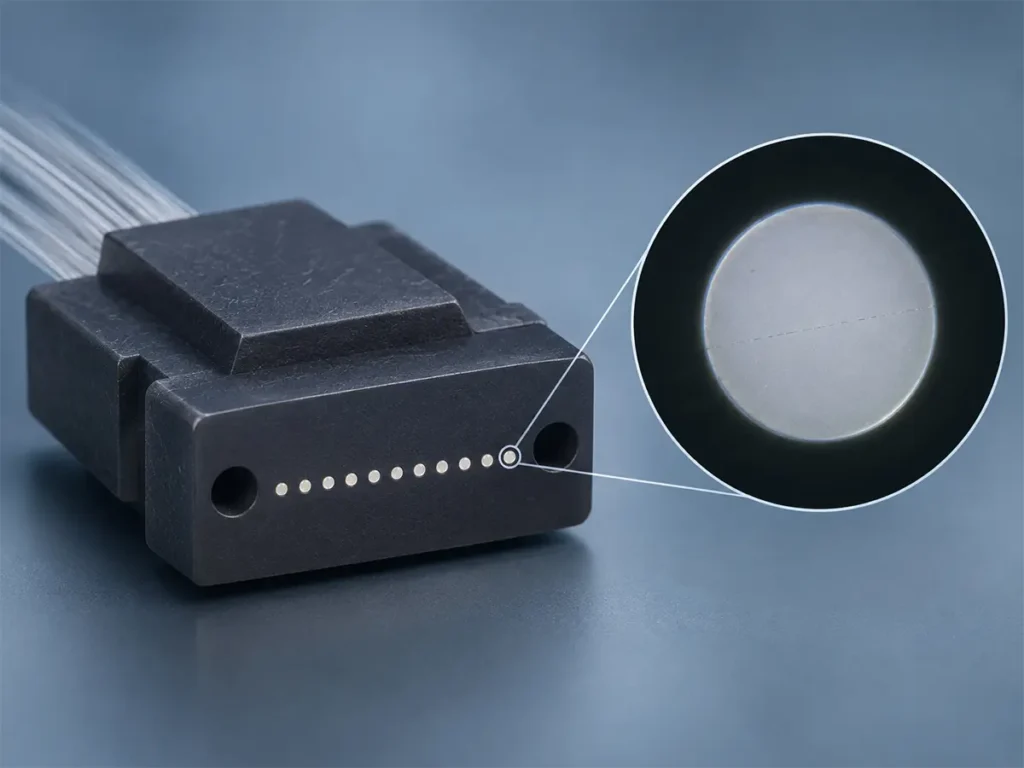
Cualquiera que haya utilizado el MT-FA a gran escala conoce ese momento. La cara final de la pantalla de inspección está pulida, brillante y lisa, y una fina línea oscura recorre una de las fibras. Parece polvo. La limpias y vuelves a mirar, y sigue ahí.
Se trata de una fibra agrietada. Recientemente hemos revisado un lote de ellas y hemos identificado con certeza dos causas: el precurado del adhesivo del extremo estaba a una temperatura demasiado alta y la potencia del pelador láser estaba ajustada a un nivel demasiado alto. Solucionar esos dos problemas resolvió parte del problema, pero no todo. A continuación se muestran los patrones de grietas que seguimos observando, los cambios que hemos introducido, las posibles causas que aún no hemos descartado y cómo utilizamos la forma de una grieta para decidir dónde buscar primero. Es la primera entrada de nuestras notas de producción de MT-FA.
Aspecto de una fibra agrietada en la cara final de un MT-FA
En primer lugar, la pieza en sí. Un MT-FA une un casquillo MT, moldeado en PPS reforzado con fibra de vidrio, a un conjunto de fibras, y lo fabricamos tanto con fibra monomodo como multimodo. Las grietas a las que nos referimos se encuentran en las fibras de vidrio expuestas en la cara pulida del MT, no en el cuerpo del casquillo.
No lo confundas con un arañazo. Un arañazo es un daño superficial; una grieta es estructural: una auténtica fractura que atraviesa parte o la totalidad del extremo de la fibra, con una rotura limpia y de bordes afilados que se aprecia en el osciloscopio como una línea oscura o una mancha oscura. El vidrio de sílice es frágil, por lo que, una vez que una fibra se agrieta, no hay nada que se pueda reparar. La pieza queda inservible.
No todas las grietas tienen el mismo aspecto. Estos son los tres tipos que observamos con más frecuencia; conviene tenerlos en cuenta si vas a inspeccionar tú mismo las caras finales del MT-FA.
Patrón 1: Una grieta recta que atraviesa el centro

La grieta atraviesa en línea recta la zona central. Cuando observamos esto, la fibra suele haberse roto por completo en el interior, y la tensión casi siempre se debe a un paso anterior al pulido. La tensión de curado y los daños por calor provocados por el decapado son los dos aspectos que comprobamos en primer lugar.
Patrón 2: Un arco de grietas entrelazadas que parte del borde

Esta marca comienza en el borde de la cara final y se extiende hacia el interior en forma de línea discontinua y curva. La forma indica con bastante claridad que se ha ejercido una fuerza sobre el borde: o bien se ha acumulado tensión en esa zona durante el pulido, o bien la capa protectora de la cara final está empezando a desprenderse.
Patrón 3: Una grieta transversal cerca del borde

Sigue estando en el lado del borde, pero a estas alturas ya es una línea continua. Lo consideramos como el patrón 2 en una fase más avanzada, en la que las pequeñas grietas del borde han crecido y se han unido. No hemos observado ninguna que cambie de una forma a otra, así que tomadlo como nuestra interpretación y no como algo que hayamos demostrado.
¿Por qué clasificar según la forma? Porque la ubicación de una grieta y la dirección en la que discurre son pistas importantes. Una grieta central y una grieta en el borde te llevan por caminos diferentes, y ya volveremos sobre eso. más abajo.
Causa confirmada n.º 1: Temperatura excesiva durante el precurado del adhesivo de la cola
El adhesivo de la cola se aplica en el punto en el que las fibras salen de las ranuras en V de la matriz de fibras. Permanece en el producto de forma permanente, sujetando las fibras en su sitio y absorbiendo las cargas de flexión y tracción antes de que lleguen al vidrio. Lo precuramos con calor en tres etapas.
Esa precuración se había fijado en 110 °C. La redujimos a 95-100 °C y mantuvimos el tiempo de precuración en unos 13 segundos. Ese único cambio solucionó en parte el problema de las grietas.
¿Por qué la temperatura de curado podría provocar una grieta en una fibra? Por la dilatación térmica. Los materiales que rodean la fibra reaccionan a la temperatura de forma muy diferente. La sílice fundida se dilata solo unos 0,5 ppm por °C,[1] mientras que los epoxis que ofrece un proveedor de fibra óptica para las terminaciones oscilan entre aproximadamente 30 y casi 90 ppm por °C.[2] La férula de PPS reforzada con fibra de vidrio se sitúa en un punto intermedio.
A medida que la pieza se enfría tras el curado, el adhesivo tiende a contraerse mucho, la sílice apenas se contrae y la férula queda en el centro. Ambos ejercen fuerzas opuestas entre sí, y la tensión acaba concentrándose en la superficie de la fibra. Cuanto más caliente sea el curado y cuanto antes se endurezca el adhesivo, mayor será ese desajuste de enfriamiento y menos posibilidades habrá de que se relaje. Tarde o temprano, esto se manifiesta en forma de microfisuras en el vidrio. La mayor parte de la tensión acumulada en un adhesivo curado proviene de la contracción tras el punto de gelificación, y una temperatura de curado más alta implica una mayor tensión térmica. Los proveedores de adhesivos para la industria de la fibra óptica observan el mismo patrón. Recomiendan la temperatura de curado más baja de las permitidas, y algunas empresas de montaje obtienen buenos resultados utilizando un horno de calentamiento gradual en lugar de introducir las piezas directamente en uno ya caliente.[2]
Hay algo que queremos aclarar: el precurado no sirve para curar el adhesivo. Su función es mantener la forma. Aplica el calor suficiente para ello, reduce al mínimo el tiempo y deja que la reticulación propiamente dicha se produzca durante el poscurado.
Causa confirmada n.º 2: potencia del desbastador láser ajustada a un valor demasiado alto
La segunda causa fue el pelador láser. Su potencia era demasiado alta y quemaba la fibra durante el pelado.
Una máquina de decapado por láser vaporiza el recubrimiento. Si se hace correctamente, el recubrimiento absorbe el calor y lo disipa, y la sílice subyacente queda intacta. Si se aplica demasiada potencia, la energía atraviesa el recubrimiento y llega a la superficie del revestimiento. Ese choque térmico repentino puede provocar microfisuras y zonas sometidas a tensión en el vidrio que nadie puede ver. Los fabricantes de láseres advierten del mismo riesgo: los láseres de CO₂ y UV que utilizan la mayoría de los peladores son absorbidos tanto por el vidrio como por el polímero, por lo que pueden afectar al vidrio que se encuentra bajo el recubrimiento y reducir la resistencia mecánica de la fibra.[3]
Lo que hace que este problema sea difícil de detectar es que, al realizar el decapado, no parece haber ningún problema. La fibra sigue avanzando por la línea de producción. Más tarde, la presión del pulido, el enfriamiento tras el curado o incluso la manipulación hacen que esas microfisuras crezcan y se unan, y solo entonces aparece la fisura. Así pues, la fisura se hace visible durante el pulido, pero el daño ya se produjo durante el decapado.
Los ingenieros de control suelen señalar que todo se reduce a tres aspectos:
- Adapta los parámetros del láser (potencia, anchura de pulso y frecuencia de barrido) al material y al espesor del recubrimiento.
- Mantén el foco dentro de la capa de recubrimiento. No dejes que se hunda hacia el revestimiento.
- Haz que la velocidad de escaneo y la refrigeración por aire funcionen conjuntamente para que se disipe el calor residual.
Comprobamos el nuestro, bajamos la potencia y las grietas por quemadura disminuyeron notablemente.

Aún en abierto: nuestra lista de sospechosos
Una vez resueltas ambas causas, aún quedaban algunas fibras agrietadas sin explicación. Así que recopilamos todas las causas que pudimos encontrar y las clasificamos según lo probables que nos parecían. Esta es nuestra lista provisional para la siguiente ronda:
- Cantidad incorrecta de adhesivo protector en la cara frontal. Antes del pulido, se coloca una capa protectora desprendible sobre las fibras de la cara MT, que se retira posteriormente. Si es demasiado grande, demasiado gruesa o demasiado fina, puede desprenderse de una sola pieza durante el pulido. Las fibras pierden soporte en ese punto, la tensión se acumula y el vidrio se rompe. Esto fue lo que más se repetía en todo lo que leímos.
- Presión de pulido desigual o vibraciones. Una velocidad inestable, una máquina que no funciona con suavidad o una sujeción floja en el dispositivo de fijación ejercen una tensión mayor y menos uniforme sobre las fibras. Los extremos de las fibras que sobresalen suponen un riesgo especial: bajo la presión del pulido, pueden romperse por debajo de la superficie de la férula.[4]
- Desprendimiento de partículas abrasivas de la película de pulido. Los granos sueltos se desplazan por la superficie frontal. Además de arañazos, provocan pequeñas cargas de impacto.
- Daños ocultos causados por granos gruesos. Lo que deja una lija de grano grueso debe eliminarse por completo en los pasos posteriores con lijas de grano más fino, y si se omite un grado o el paso con lija fina es demasiado corto, es posible que no se consiga el resultado deseado.[4] Lo que nos preocupa es que este daño permanezca latente hasta una fase posterior, en la que se agrave, lo que explicaría que una cara final supere la inspección y se agriete posteriormente. Ve reduciendo progresivamente el grano y no des saltos demasiado grandes.
- Tensión derivada del endurecimiento del adhesivo principal. El proceso de curado principal provoca su propia contracción química. Una capa adhesiva gruesa soporta más tensión en su centro que en los bordes, por lo que el perfil de curado debe aumentar y disminuir por etapas.
- Suciedad y residuos. Una partícula que se deposita en la superficie de contacto durante el pulido o el acoplamiento se convierte en una carga puntual y puede provocar una microfisura directamente en el cristal.
- Interferencias en la fibra desnuda. Entre el pelado y la inserción en la férula, la fibra queda al descubierto. Cualquier irregularidad en ese tramo puede servir de punto de partida para que se produzca una grieta.
Aún no hemos revisado bien los puntos del 1 al 3. Esos son los siguientes casos que hay que cerrar. Estamos elaborando la lista, en parte como registro y en parte para que cualquiera que se enfrente al mismo problema tenga un punto de partida.
Deja que la grieta te indique dónde mirar
Volviendo al tema del principio: la forma de una grieta puede indicarte cuál es el escalón que hay detrás. Así es como lo utilizamos.
| Lo que ves | Lo que sugiere | Compruébalo primero |
|---|---|---|
| Una grieta en el centro, que se extiende en línea recta | Tensión en la fibra en su conjunto, debido a la forma en que se sujeta | Temperatura de curado, cantidad de adhesivo, tensión de curado del adhesivo |
| Una grieta en el borde, una curvatura o una cadena rota | Fuerza concentrada en el borde | Estado de la capa protectora, uniformidad de la presión de pulido, sujeción de la pieza |
| No se observan grietas durante la inspección; las grietas aparecen más tarde | Una grieta oculta que ya estaba ahí | Quemaduras por pelado (comprueba la fibra pelada con luz lateral), imperfecciones en el pulido |
No es una norma. Es el orden en el que trabajamos, y nos ha permitido ahorrar tiempo.
Dos hábitos que me ayudaron
Lleva un registro de dónde se producen las grietas. Por cada fibra agrietada, anota la posición: en el centro, en el borde, en qué cuadrante. Hazlo durante dos semanas. La causa principal suele quedar clara.
Observa tanto en campo claro como en campo oscuro. Las grietas muy finas son casi invisibles en campo claro. El campo oscuro o la retroiluminación las hacen más visibles. Los proveedores de fibra óptica señalan lo mismo respecto a las grietas subyacentes: sin retroiluminación, pueden parecer una curva oscura y tenue que el operario puede confundir con un efecto de la iluminación.[2] Sospechamos que así es como muchas líneas pasan por alto las fibras agrietadas.
Lo que aprendimos
Tras esta ronda, la principal conclusión es que una fibra agrietada no es una causa en sí misma, sino más bien un síntoma. El mismo patrón en la cara final puede deberse al perfil de curado, a los ajustes del láser, a la presión de pulido o a la forma en que se aplicó el adhesivo protector.
Así que no esperes que una única solución lo resuelva todo, ni que nadie te dé una fórmula mágica. Clasifica los patrones de fisuras, empieza a contar y deja que los datos te marquen el camino. Ese enfoque funciona para cualquier problema de producción en serie, no solo para este.
Para obtener más detalles sobre el pulido, consulta nuestro artículo sobre el Proceso de pulido de casquillos MT, y en cuanto al papel que desempeña el pulido en todo el proceso de fabricación, el Proceso de fabricación de cables de conexión MPO.
Cables de conexión MPO/MTP con certificados de prueba
Cables de conexión MPO/MTP: Conjuntos de 8, 12, 16 y 24 fibras, con datos medidos de IL/RL y registros de inspección de las caras finales para cada cable Ver cables de conexión MPO/MTP
Si la calidad de las caras finales es importante para tu proyecto, podemos facilitarte datos medidos de pérdida de inserción y pérdida de retorno, así como registros de inspección de las caras finales para cada uno de nuestros Cables de conexión MPO/MTP, y hay muestras disponibles previa solicitud. Indícanos el número de fibras y los criterios de aceptación y te presentaremos varias opciones.
Preguntas frecuentes
¿Se puede reparar una fibra agrietada volviéndola a pulir?
No. La grieta penetra en el cristal, no se limita a la superficie, por lo que pulirlo un poco más no la eliminará. La sílice es frágil y, una vez que se agrieta, la pieza ya no sirve. Por eso merece la pena buscar la causa en lugar de limitarse a descartar las piezas defectuosas.
¿Cómo puedo distinguir una grieta de un arañazo o de la suciedad?
Limpia primero la cara frontal y vuelve a inspeccionarla; la suciedad suele desplazarse o desaparecer. Un arañazo es una marca superficial que suele seguir la dirección del pulido. Una grieta es una rotura nítida y limpia que permanece visible tras la limpieza. Si aún tienes dudas, cambia a la inspección en campo oscuro o con retroiluminación, donde las grietas se ven mucho mejor.
¿Por qué aparecen grietas al pulir si la causa se remonta a antes?
Un paso anterior puede dejar microfisuras que, en ese momento, parecen insignificantes. Las quemaduras por láser durante el decapado y la tensión acumulada durante el curado son dos ejemplos. La presión del pulido, el enfriamiento o la manipulación hacen que estas fisuras se agranden hasta hacerse visibles.
¿Se evitarán las grietas en las fibras si se reduce la temperatura de precurado?
Referencias externas
- Corning: HPFS 7979, 7980, 8655: sílice fundida (folleto del producto)
- Centro de fibra óptica: ¿Provoca el epoxi grietas en el núcleo? Consejos para identificar y prevenir este fenómeno (artículo técnico)
- Femtum: Procesamiento selectivo por láser. Parte 1: Descapado con láser de fibra óptica (artículo técnico)
- Componentes avanzados de SENKO: Buenas prácticas en el pulido (nota de aplicación, 2023)