
ÍNDICE DE CONTEÚDO
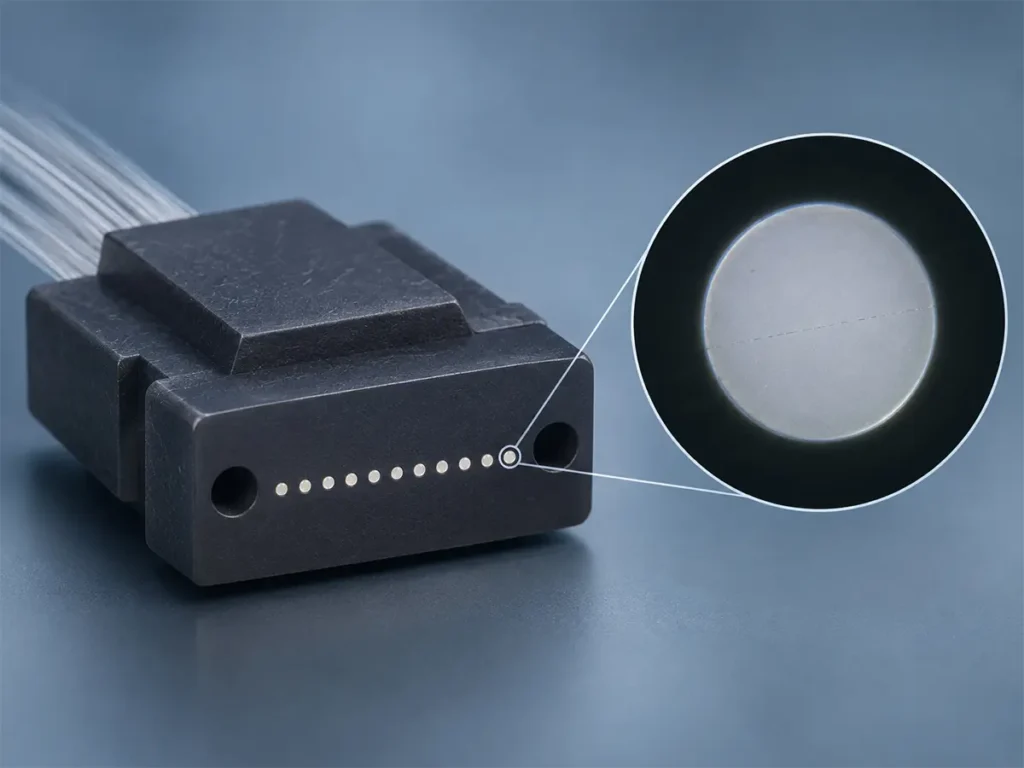
Qualquer pessoa que já tenha operado o MT-FA em grande escala conhece esse momento. A face terminal na tela de inspeção está polida, brilhante e lisa, e uma fina linha escura atravessa uma das fibras. Parece poeira. Você limpa e olha novamente, e ela ainda está lá.
Essa é uma fibra rachada. Recentemente, analisamos um lote delas e identificamos duas causas com certeza: a pré-cura do adesivo da extremidade estava em temperatura muito alta, e a potência do descascador a laser estava ajustada em um nível muito alto. Corrigir esses dois pontos resolveu parte do problema, mas não totalmente. Abaixo estão os padrões de rachaduras que observamos constantemente, o que alteramos, os possíveis fatores que ainda não descartamos e como usamos o formato da rachadura para decidir onde procurar primeiro. Esta é a primeira entrada em nossas notas de produção do MT-FA.
Como fica uma fibra rachada na face terminal de um MT-FA
Primeiro, a peça em si. Um MT-FA une uma ferrolha MT, moldada em PPS reforçado com fibra de vidro, a um conjunto de fibras, e nós o fabricamos tanto com fibra monomodo quanto com fibra multimodo. As rachaduras de que estamos falando estão localizadas nas fibras de vidro expostas na face polida do MT, e não no corpo da ferrolha.
Não confunda isso com um arranhão. Um arranhão é um dano superficial; uma rachadura é estrutural: uma fratura real que atravessa parte ou toda a extremidade da fibra, com uma quebra nítida e de bordas afiadas que aparece no osciloscópio como uma linha escura ou uma mancha escura. O vidro de sílica é frágil; portanto, uma vez que a fibra racha, não há como repará-la. A peça é descartada.
Nem todas as rachaduras têm a mesma aparência. Estes são os três tipos mais comuns que observamos; vale a pena guardar essa informação caso você mesmo inspecione as faces finais do MT-FA.
Padrão 1: Uma rachadura reta no meio

A rachadura atravessa diretamente a área central. Quando observamos esse tipo de rachadura, a fibra geralmente já se rompeu por completo no interior, e a tensão quase sempre se originou de uma etapa anterior ao polimento. A tensão de cura e os danos causados pelo calor durante a remoção do revestimento são os dois fatores que verificamos em primeiro lugar.
Padrão 2: Um arco de fissuras interligadas a partir da borda

Essa marca começa na borda da face terminal e se estende para dentro, formando uma linha curva e irregular. O formato indica, de forma bastante clara, a presença de força na borda: tensão acumulada nesse local durante o polimento ou a camada protetora da face terminal começando a se soltar.
Padrão 3: Uma rachadura lateral próxima à borda

Ainda na região das bordas, mas agora já é uma linha contínua. Consideramos isso como o padrão 2 em um estágio mais avançado, com as pequenas fissuras nas bordas tendo se expandido e se unido. Ainda não observamos nenhuma mudança de uma forma para a outra, portanto, considere isso como nossa interpretação, e não como algo que tenhamos comprovado.
Por que classificar por formato, afinal? Porque a localização de uma fenda e a direção em que ela se estende são pistas. Uma fenda central e uma fenda na borda levam a caminhos diferentes, e voltaremos a esse assunto mais adiante.
Causa confirmada 1: Temperatura excessiva durante a pré-cura do adesivo da cauda
O adesivo da extremidade fica localizado no ponto em que as fibras saem das ranhuras em V da matriz de fibras. Ele permanece no produto de forma permanente, mantendo as fibras no lugar e absorvendo as cargas de flexão e tração antes que elas atinjam o vidro. Nós o pré-curamos com calor em três etapas.
Essa pré-cura estava configurada para 110 °C. Reduzimos a temperatura para 95–100 °C e mantivemos o tempo de pré-cura em cerca de 13 segundos. Essa única mudança resolveu parte do problema de rachaduras.
Por que a variação de temperatura causaria uma rachadura na fibra? Expansão térmica. Os materiais ao redor da fibra reagem à temperatura de maneiras muito diferentes. A sílica fundida se expande apenas cerca de 0,5 ppm por °C,[1] enquanto os epóxis indicados por um fornecedor de fibra óptica para terminações variam de aproximadamente 30 a quase 90 ppm por °C.[2] A ponteira de PPS reforçada com fibra de vidro fica em um ponto intermediário.
À medida que a peça esfria após a cura, o adesivo tende a encolher bastante, a sílica quase não encolhe, e a ferrolha fica no meio. Eles exercem forças opostas um contra o outro, e a tensão acaba sendo retida na superfície da fibra. Quanto mais quente for a cura e quanto mais cedo o adesivo endurecer, maior será essa incompatibilidade de resfriamento e menor a chance de ela se dissipar. Mais cedo ou mais tarde, isso se manifesta como microfissuras no vidro. A maior parte da tensão acumulada em um adesivo curado provém do encolhimento após o ponto de gelificação, e uma temperatura de cura mais alta significa mais tensão térmica. Os fornecedores de adesivos para a indústria de fibra óptica observam o mesmo padrão. Eles recomendam a temperatura de cura mais baixa permitida, e algumas empresas de montagem obtêm bons resultados com um forno de aquecimento gradual, em vez de colocar as peças diretamente em um forno já quente.[2]
Uma coisa que gostaríamos de esclarecer: a pré-cura não serve para curar o adesivo. Sua função é manter a forma. Use calor suficiente para isso, mantenha o tempo curto e deixe a reticulação propriamente dita para a pós-cura.
Causa confirmada 2: Potência do removedor a laser ajustada em um nível muito alto
A segunda causa foi o descascador a laser. Sua potência era muito alta e estava queimando a fibra durante o descascamento.
Um removedor a laser vaporiza o revestimento. Quando feito corretamente, o revestimento absorve o calor e o dissipa, deixando a sílica subjacente intacta. Se a potência for excessiva, a energia atravessa o revestimento e atinge a superfície do revestimento externo. Esse choque térmico repentino pode causar microfissuras e zonas de tensão no vidro que ninguém consegue ver. Os fabricantes de lasers alertam para o mesmo risco: os lasers de CO₂ e UV usados pela maioria dos descascadores são absorvidos tanto pelo vidro quanto pelo polímero, podendo, assim, afetar o vidro sob o revestimento e reduzir a resistência mecânica da fibra.[3]
O que torna essa causa difícil de ser identificada é que nada parece estar errado no momento em que o descascamento é realizado. A fibra segue adiante na linha de produção. Posteriormente, a pressão do polimento, o resfriamento após a cura ou até mesmo o manuseio fazem com que essas microfissuras cresçam e se unam, e só então a fissura se torna visível. Portanto, a fissura aparece durante o polimento, mas o dano já havia ocorrido durante o descascamento.
Os engenheiros de controle costumam destacar que tudo se resume a três aspectos:
- Ajuste as configurações do laser (potência, largura de pulso, frequência de varredura) de acordo com o material e a espessura do revestimento.
- Mantenha o foco dentro da camada de revestimento. Não deixe que ele afunde em direção ao revestimento externo.
- Faça com que a velocidade de varredura e o resfriamento a ar atuem em conjunto para que o calor residual seja dissipado.
Verificamos o nosso, diminuímos a potência e as rachaduras causadas pela queima diminuíram visivelmente.

Ainda em aberto: nossa lista de suspeitos
Com ambas as causas resolvidas, algumas fibras rachadas ainda não tinham explicação. Por isso, reunimos todas as causas que conseguimos identificar e as classificamos de acordo com o grau de probabilidade que nos parecem ter. Esta é a nossa lista provisória para a próxima rodada:
- Quantidade incorreta de adesivo protetor na face final. Antes do polimento, uma camada protetora removível é aplicada sobre as fibras na superfície do MT e é retirada posteriormente. Se for muito grande, muito espessa ou muito fina, ela pode se soltar inteira durante o polimento. As fibras perdem o suporte nesse ponto, a tensão se acumula e o vidro se quebra. Esse foi o ponto que mais se destacou no que lemos.
- Pressão de polimento irregular ou vibração. Velocidade instável, uma máquina que não funciona suavemente ou uma fixação frouxa no dispositivo de fixação exercem uma tensão maior e menos uniforme sobre as fibras. As extremidades das fibras que ficam salientes representam um risco específico: sob a pressão do polimento, elas podem se romper e quebrar abaixo da superfície da ferrolha.[4]
- Desprendimento de partículas abrasivas da película de polimento. Os grãos soltos rolam pela face final. Além de arranhões, eles causam pequenas cargas de impacto.
- Danos ocultos causados por grãos grossos. O que um filme de grão grosso deixa para trás precisa ser totalmente removido pelas etapas de grão mais fino que se seguem, e pular uma etapa ou usar uma etapa de grão fino muito curta pode não ser suficiente para isso.[4] Nossa preocupação é que esse dano fique latente até uma etapa posterior, quando então se agrave, o que explicaria por que uma face final é aprovada na inspeção e acaba rachando posteriormente. Mantenha os grãos em ordem decrescente e não faça saltos muito grandes.
- Tensão resultante da cura do adesivo principal. A cura principal provoca seu próprio encolhimento químico. Uma camada espessa de adesivo suporta mais tensão no centro do que nas bordas; portanto, o perfil de cura deve aumentar e diminuir gradualmente, em etapas.
- Sujeira e detritos. Uma partícula presente na face de extremidade durante o polimento ou o encaixe se torna uma carga pontual e pode pressionar uma microfissura diretamente no vidro.
- Interrupções na fibra a céu aberto. Entre o processo de descascamento e a inserção na virola, a fibra nua fica exposta. Qualquer irregularidade nessa área pode servir de ponto de partida para uma rachadura.
Ainda não verificamos os itens 1 a 3 adequadamente. Esses são os próximos casos a serem encerrados. Estamos elaborando a lista, em parte como registro e em parte para que quem estiver lidando com o mesmo problema tenha por onde começar.
Deixe que a rachadura lhe indique onde procurar
Voltando ao que dissemos no início: o formato de uma fenda pode indicar o degrau logo atrás dela. É assim que a utilizamos.
| O que você vê | O que isso sugere | Verifique primeiro |
|---|---|---|
| Fenda no meio, que se estende em linha reta | Tensão exercida sobre a fibra como um todo, devido à forma como ela é segurada | Temperatura de cura, quantidade de adesivo, tensão de cura do adesivo |
| Rachadura na borda, curvatura ou corrente quebrada | Força concentrada na borda | Condição da camada protetora, uniformidade da pressão de polimento, fixação do dispositivo de fixação |
| Não havia rachadura na inspeção; a rachadura surgiu posteriormente | Uma rachadura oculta que já existia | Queimaduras causadas pelo descascamento (verifique a fibra descascada com iluminação lateral), imperfeições causadas por grãos durante o polimento |
Não é uma regra. É a ordem em que trabalhamos, e isso nos poupou tempo.
Dois hábitos que ajudaram
Acompanhe onde as rachaduras ocorrem. Para cada fibra rachada, anote a posição: no centro, na borda, em qual quadrante. Continue fazendo isso por duas semanas. A causa principal tende a se revelar.
Faça a inspeção tanto em campo claro quanto em campo escuro. Rachaduras muito finas são quase invisíveis em campo claro. O campo escuro ou a iluminação por trás as tornam visíveis. Os fornecedores de fibra óptica fazem a mesma observação sobre rachaduras abaixo da superfície: sem iluminação por trás, elas podem parecer uma curva escura e tênue que um operador pode confundir com um efeito de iluminação.[2] Suspeitamos que seja assim que muitas linhas deixam de detectar fibras rachadas.
O que aprendemos
Após essa rodada, a principal lição é que uma fibra rachada não é uma causa isolada. É uma espécie de sintoma. O mesmo padrão na face terminal pode ser resultado do perfil de cura, das configurações do laser, da pressão de polimento ou da forma como o adesivo protetor foi aplicado.
Portanto, não espere que uma única solução resolva tudo, nem que alguém lhe forneça um parâmetro universal. Classifique os padrões de fissuras, comece a contar e deixe que os dados mostrem o caminho. Essa abordagem funciona para qualquer problema de produção em massa, não apenas para este.
Para saber mais detalhes sobre o polimento, consulte nosso artigo sobre o Processo de polimento de virolas MT, e quanto ao papel do polimento em todo o processo de montagem, o Processo de fabricação de cabos de conexão MPO.
Cabos de conexão MPO/MTP com registros de teste
Cabos de conexão MPO/MTP: conjuntos de 8, 12, 16 e 24 fibras, com dados medidos de IL/RL e registros de inspeção das extremidades para cada cabo Ver cabos de conexão MPO/MTP
Se a qualidade da face terminal for importante para o seu projeto, podemos fornecer dados medidos de perda de inserção e perda de retorno, além de registros de inspeção da face terminal para cada um dos nossos Cabos de conexão MPO/MTP, e amostras estão disponíveis mediante solicitação. Informe-nos a contagem de fibras e os critérios de aceitação e voltaremos com algumas opções.
Perguntas frequentes
É possível consertar uma fibra rachada por meio de um novo polimento?
Não. A fratura penetra no vidro, não fica apenas na superfície; portanto, polir um pouco mais não vai eliminá-la. A sílica é frágil e, uma vez que se racha, a peça vira sucata. É por isso que vale a pena descobrir a causa, em vez de simplesmente separar as peças rejeitadas.
Como posso distinguir uma rachadura de um arranhão ou de sujeira?
Limpe a face final e inspecione novamente primeiro; a sujeira geralmente se desloca ou desaparece. Um arranhão é uma marca superficial, que geralmente segue a direção do polimento. Uma rachadura é uma quebra nítida e bem definida que permanece visível após a limpeza. Se você ainda estiver em dúvida, mude para a inspeção em campo escuro ou com retroiluminação, onde as rachaduras ficam muito mais fáceis de serem vistas.
Por que surgem rachaduras durante o polimento se a causa já existia antes?
Uma etapa anterior pode deixar microfissuras que, naquele momento, parecem insignificantes. Queimaduras causadas pelo laser durante a remoção do revestimento e tensões retidas durante a cura são dois exemplos. A pressão do polimento, o resfriamento ou o manuseio fazem com que elas se expandam até se tornarem visíveis.
A redução da temperatura de pré-cura impedirá o surgimento de rachaduras nas fibras?
Referências externas
- Corning: HPFS 7979, 7980, 8655 – Sílica fundida (folheto do produto)
- Centro de Fibra Óptica: O epóxi causa rachaduras no núcleo? Dicas para identificar e prevenir esse fenômeno (artigo técnico)
- Femtum: Processamento Seletivo a Laser – Parte 1: Remoção de camadas por laser de fibra óptica (artigo técnico)
- Componentes Avançados SENKO: Melhores práticas de polimento (nota de aplicação, 2023)