
TABLE DES MATIÈRES
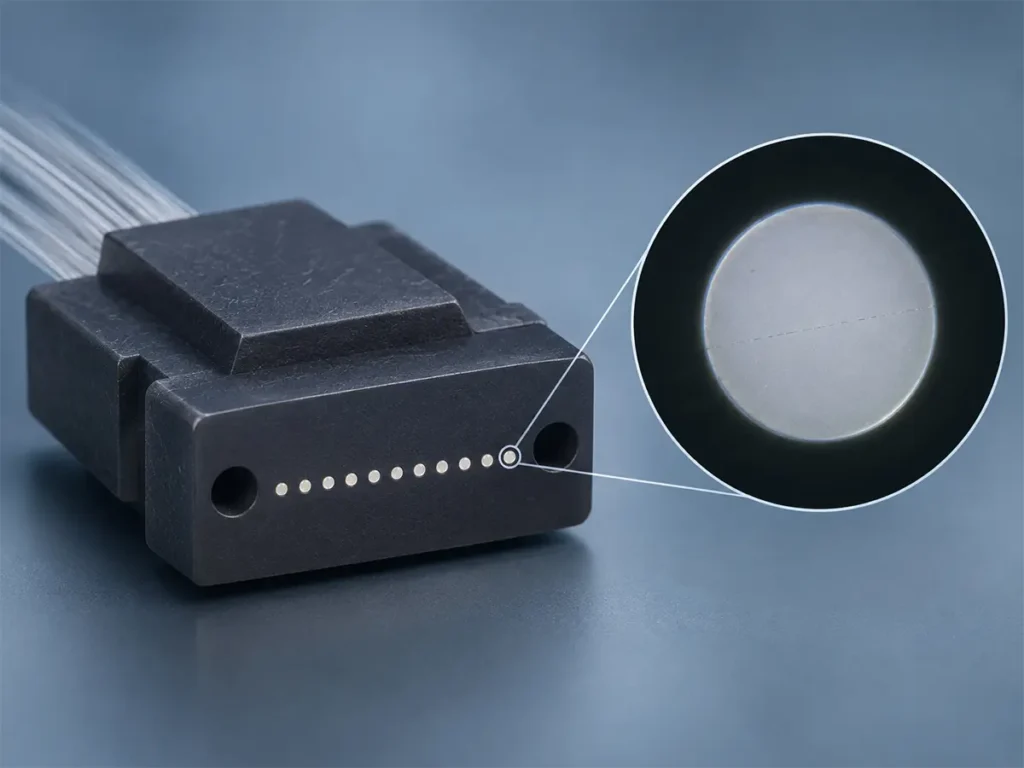
Quiconque a déjà utilisé le MT-FA à grande échelle connaît ce moment. La face d'extrémité visible sur l'écran d'inspection est polie, brillante et lisse, et une fine ligne sombre traverse l'une des fibres. On dirait de la poussière. On la nettoie, puis on regarde à nouveau, mais elle est toujours là.
Il s’agit d’une fibre fissurée. Nous avons récemment traité un lot de ces fibres et avons identifié deux causes certaines : la pré-polymérisation de l’adhésif d’extrémité était trop chaude, et la puissance du décapant laser était réglée trop haut. La correction de ces deux points a permis de résoudre une partie du problème, mais pas la totalité. Vous trouverez ci-dessous les types de fissures que nous observons régulièrement, les modifications que nous avons apportées, les causes potentielles que nous n’avons pas encore écartées, ainsi que la manière dont nous utilisons la forme d’une fissure pour déterminer où chercher en priorité. Il s’agit du premier article de nos notes de production MT-FA.
À quoi ressemble une fibre fissurée sur une face d'extrémité MT-FA ?
Tout d’abord, la pièce elle-même. Un MT-FA relie une ferrule MT, moulée en PPS renforcé de verre, à un faisceau de fibres ; nous le fabriquons aussi bien avec des fibres monomodes que multimodes. Les fissures dont nous parlons se situent au niveau des fibres de verre exposées sur la face MT polie, et non dans le corps de la ferrule.
Ne le confondez pas avec une rayure. Une rayure est un dommage superficiel ; une fissure est structurelle : il s’agit d’une véritable fracture traversant tout ou partie de l’extrémité de la fibre, avec une cassure nette aux arêtes vives qui apparaît à l’oscilloscope sous la forme d’une ligne sombre ou d’une tache sombre. Le verre de silice est cassant ; ainsi, une fois qu’une fibre se fissure, il n’y a rien à retoucher. La pièce est bonne à jeter.
Les fissures ne se ressemblent pas toutes. Voici les trois types que nous observons le plus souvent ; il est utile de les garder à l'esprit si vous inspectez vous-même les faces d'extrémité des MT-FA.
Modèle n° 1 : une fissure droite au milieu

La fissure traverse la zone centrale en ligne droite. Lorsque nous observons ce type de fissure, la fibre s’est généralement rompue à l’intérieur, et la contrainte provient presque toujours d’une étape antérieure au polissage. Nous vérifions en priorité la présence d’une contrainte de durcissement et de dommages thermiques dus au décapage.
Motif n° 2 : un arc de fissures reliées entre elles partant du bord

Celle-ci part du bord de la face d'extrémité et s'étend vers l'intérieur sous la forme d'une ligne brisée et courbe. Sa forme indique assez clairement la présence d'une force exercée sur le bord : soit une accumulation de contraintes à cet endroit lors du polissage, soit un début de soulèvement de la couche protectrice sur la face d'extrémité.
Modèle n° 3 : une fissure horizontale près du bord

On est toujours du côté des bords, mais à présent, il s'agit d'une ligne continue. Nous considérons cela comme le motif n° 2 à un stade plus avancé, les petites fissures sur les bords s'étant agrandies et reliées entre elles. Nous n'en avons pas observé une en train de passer d'une forme à l'autre, alors considérez cela comme une hypothèse plutôt que comme un fait avéré.
Pourquoi trier par forme, au juste ? Parce que l'emplacement d'une fissure et la direction qu'elle prend constituent des indices. Une fissure centrale et une fissure de bord vous mènent sur des chemins différents, et nous y reviendrons. plus bas.
Cause confirmée n° 1 : température trop élevée lors du pré-durcissement de la colle de la queue
L'adhésif de queue est appliqué à l'endroit où les fibres sortent des rainures en V du réseau de fibres. Il reste définitivement dans le produit, maintenant les fibres en place et absorbant les contraintes de flexion et de traction avant qu'elles n'atteignent le verre. Nous le pré-durcissons à la chaleur en trois étapes.
Cette pré-cuisson était réglée à 110 °C. Nous avons abaissé la température à 95–100 °C et maintenu la durée de pré-cuisson à environ 13 secondes. Ce simple changement a permis de résoudre en partie le problème de fissuration.
Pourquoi la température de durcissement provoquerait-elle une fissure dans une fibre ? À cause de la dilatation thermique. Les matériaux entourant la fibre réagissent très différemment à la température. La silice fondue ne se dilate que d'environ 0,5 ppm par °C,[1] alors que les résines époxy proposées par un fournisseur de fibres optiques pour les terminaisons varient entre environ 30 et près de 90 ppm par °C.[2] La ferrule en PPS renforcé de verre se situe quelque part entre les deux.
Lorsque la pièce refroidit après le durcissement, l’adhésif a tendance à se rétracter fortement, tandis que la silice ne se rétracte pratiquement pas, ce qui fait que la ferrule se retrouve au milieu. Les deux éléments exercent une traction opposée l’un sur l’autre, et la contrainte finit par se concentrer à la surface de la fibre. Plus la température de durcissement est élevée et plus l’adhésif durcit rapidement, plus ce décalage de refroidissement est important, et moins la contrainte a de chances de se relâcher. Tôt ou tard, cela se traduit par l’apparition de microfissures dans le verre. La majeure partie des contraintes accumulées dans un adhésif durci provient du retrait postérieur au point de gélification, et une température de durcissement plus élevée entraîne davantage de contraintes thermiques. Les fournisseurs d’adhésifs destinés à l’industrie de la fibre optique constatent le même phénomène. Ils recommandent d’utiliser la température de durcissement la plus basse autorisée, et certains ateliers d’assemblage obtiennent de bons résultats en utilisant un four à montée progressive de la température plutôt qu’en plaçant directement les pièces dans un four déjà chaud.[2]
Une précision importante : le pré-durcissement ne sert pas à durcir la colle. Son rôle est de maintenir la forme. Utilisez suffisamment de chaleur pour y parvenir, limitez la durée et laissez le véritable réticulation au post-durcissement.
Cause confirmée n° 2 : puissance du décapant laser réglée trop haut
La deuxième cause était la machine à dénuder au laser. Sa puissance était trop élevée, ce qui provoquait la combustion de la fibre lors du dénudage.
Un décapant laser vaporise le revêtement. Lorsqu’il est utilisé correctement, le revêtement absorbe la chaleur et la dissipe, laissant intacte la silice sous-jacente. Si la puissance est trop élevée, l’énergie traverse le revêtement et atteint la surface de la gaine. Ce choc thermique soudain peut provoquer des microfissures et créer des zones de contrainte invisibles à l’œil nu dans le verre. Les fabricants de lasers soulignent le même risque : les lasers à CO₂ et UV utilisés par la plupart des décapants sont absorbés aussi bien par le verre que par le polymère ; ils peuvent donc affecter le verre situé sous le revêtement et réduire la résistance mécanique de la fibre.[3]
Ce qui rend ce problème difficile à détecter, c’est que rien ne semble anormal au moment du décapage. La fibre continue son chemin le long de la chaîne de production. Plus tard, la pression exercée lors du polissage, le refroidissement après le durcissement, voire la manipulation, font grandir ces microfissures et les font se rejoindre ; ce n’est qu’à ce moment-là que la fissure apparaît. La fissure se révèle donc lors du polissage, mais le dommage a été causé lors du décapage.
Les ingénieurs en contrôle-commande soulignent généralement que tout se résume à trois éléments :
- Adaptez les paramètres du laser (puissance, largeur d'impulsion, fréquence de balayage) au matériau et à l'épaisseur du revêtement.
- Veillez à ce que le foyer reste à l'intérieur de la couche de revêtement. Ne le laissez pas descendre vers la gaine.
- Assurez-vous que la vitesse de balayage et le refroidissement par air fonctionnent de concert afin que la chaleur résiduelle soit évacuée.
Nous avons vérifié les nôtres, réduit la puissance, et les fissures dues à la combustion ont nettement diminué.

Toujours en cours : notre liste de suspects
Une fois ces deux causes éliminées, certaines fibres fissurées restaient encore inexpliquées. Nous avons donc répertorié toutes les causes possibles et les avons classées par ordre de probabilité. Voici notre liste de travail pour la prochaine étape :
- Quantité incorrecte d'adhésif de protection sur la face frontale. Avant le polissage, une couche protectrice pelable recouvre les fibres de la face MT et s’enlève par la suite. Si elle est trop grande, trop épaisse ou trop fine, elle peut se détacher d’un seul tenant pendant le polissage. Les fibres perdent alors leur soutien à cet endroit, les contraintes s’accumulent et le verre se brise. C’est le problème qui revenait le plus souvent dans nos lectures.
- Une pression de polissage inégale ou des vibrations. Une vitesse instable, une machine qui ne fonctionne pas correctement ou un serrage insuffisant dans le dispositif de fixation exercent tous une contrainte plus importante et moins uniforme sur les fibres. Les extrémités de fibres qui dépassent constituent un risque particulier : sous la pression du polissage, elles peuvent se fendre et se casser sous la surface de la ferrule.[4]
- Libération d'abrasifs provenant du film de polissage. Les grains en vrac roulent sur la face d'extrémité. Outre les rayures, ils génèrent de petites charges d'impact.
- Dommages cachés causés par des grains grossiers. Les résidus laissés par un grain grossier doivent être entièrement éliminés par les étapes suivantes, où le grain est plus fin ; or, si l'on saute une étape ou si l'étape de finition est trop courte, on risque de ne pas y parvenir.[4] Ce qui nous inquiète, c'est que ces dommages puissent s'aggraver à une étape ultérieure, ce qui expliquerait qu'une face d'extrémité passe le contrôle qualité puis se fissure par la suite. Veillez à réduire progressivement la granulométrie et à ne pas faire de sauts trop importants.
- Contrainte due au durcissement de la colle principale. Le durcissement principal entraîne un retrait chimique qui lui est propre. Une couche adhésive épaisse subit davantage de contraintes en son centre qu'à ses bords ; le profil de durcissement doit donc augmenter et diminuer par paliers.
- Saleté et débris. Une particule présente sur la face d'extrémité lors du polissage ou de l'assemblage agit comme une charge ponctuelle et peut provoquer l'apparition d'une microfissure dans le verre.
- Chocs sur la fibre nue. Entre le dénudage et l'insertion dans la virole, la fibre nue est exposée. Toute irrégularité dans cette zone peut constituer un point de départ pour une fissure.
Nous n'avons pas encore examiné correctement les points 1 à 3. Ce sont les prochains cas à régler. Nous dressons cette liste d'une part pour en garder une trace, et d'autre part pour que toute personne confrontée au même problème ait un point de départ.
Laissez la fissure vous indiquer où chercher
Revenons-en au sujet initial : la forme d'une fissure peut vous orienter vers la marche située derrière. C'est ainsi que nous nous en servons.
| Ce que vous voyez | Ce que cela implique | Vérifiez d'abord |
|---|---|---|
| Une fissure au milieu, qui s'étend en ligne droite | Contrainte exercée sur la fibre dans son ensemble, en fonction de la manière dont elle est maintenue | Température de durcissement, quantité d'adhésif, contrainte de durcissement de l'adhésif |
| Une fissure sur le bord, une déformation ou une chaîne cassée | Force concentrée au bord | État de la couche protectrice, uniformité de la pression de polissage, serrage du dispositif de fixation |
| Aucune fissure constatée lors de l'inspection ; une fissure apparaît par la suite | Une fissure cachée qui était déjà là | Brûlures dues au dénudage (vérifier la fibre dénudée à l'aide d'un éclairage latéral), présence de particules abrasives lors du polissage |
Ce n'est pas une règle. C'est simplement l'ordre dans lequel nous travaillons, et cela nous a permis de gagner du temps.
Deux habitudes qui m'ont aidé
Repérez l'emplacement des fissures. Pour chaque fibre fissurée, notez sa position : au centre, sur le bord, dans quel quadrant. Continuez ainsi pendant deux semaines. La cause principale finira par se révéler.
Observez à la fois en champ clair et en champ sombre. Les fissures très fines sont pratiquement invisibles en champ clair. Le champ sombre ou le rétroéclairage permet de les mettre en évidence. Les fournisseurs de fibres optiques font la même remarque concernant les fissures sous-jacentes : sans rétroéclairage, elles peuvent ressembler à une légère courbe sombre qu’un opérateur risque de confondre avec un effet d’éclairage.[2] Nous pensons que c'est ainsi que de nombreuses lignes ne détectent pas les fibres fissurées.
Ce que nous en avons retenu
À l'issue de cette série d'essais, la principale leçon à retenir est qu'une fibre fissurée n'est pas une cause en soi. Il s'agit plutôt d'un symptôme. Le même aspect de la face d'extrémité peut résulter du profil de polymérisation, des réglages du laser, de la pression de polissage ou de la manière dont l'adhésif de protection a été appliqué.
Ne vous attendez donc pas à ce qu’une seule solution règle tous les problèmes, ni à ce que quelqu’un vous fournisse un paramètre universel. Classez les types de fissures, commencez à les compter et laissez les données vous guider. Cette approche fonctionne pour n’importe quel problème de production en série, pas seulement pour celui-ci.
Pour en savoir plus sur le polissage, consultez notre article consacré à la Procédé de polissage des viroles MT, et pour savoir où s'inscrit le polissage dans l'ensemble du processus de fabrication, le Processus de fabrication des cordons de raccordement MPO.
Câbles de raccordement MPO/MTP accompagnés de rapports d'essai
Câbles de raccordement MPO/MTP: faisceaux de 8, 12, 16 et 24 fibres, accompagnés des données mesurées d'IL/RL et des rapports d'inspection des extrémités pour chaque câble Afficher les cordons de raccordement MPO/MTP
Si la qualité des faces d'extrémité est un critère important pour votre projet, nous pouvons vous fournir des données mesurées concernant la perte d'insertion et la perte de retour, ainsi que des rapports d'inspection des faces d'extrémité pour chacun de nos Câbles de raccordement MPO/MTP, et des échantillons sont disponibles sur simple demande. Indiquez-nous le nombre de fibres et vos critères d'acceptation et nous vous proposerons différentes options.
Questions fréquemment posées
Une fibre fissurée peut-elle être réparée par un nouveau polissage ?
Non. La fissure s'enfonce dans le verre, elle ne se limite pas à la surface ; un polissage supplémentaire ne suffira donc pas à la faire disparaître. La silice est un matériau cassant, et dès qu'elle se fissure, la pièce est bonne à jeter. C'est pourquoi il vaut mieux rechercher la cause du problème plutôt que de se contenter de trier les rebuts.
Comment distinguer une fissure d'une rayure ou d'une salissure ?
Nettoyez d'abord la face d'extrémité et examinez-la à nouveau ; la saleté a souvent tendance à se déplacer ou à disparaître. Une rayure est une marque superficielle, qui suit souvent le sens du polissage. Une fissure est une rupture nette et précise qui reste visible après le nettoyage. Si vous avez encore des doutes, passez à l'inspection en champ sombre ou à contre-jour, où les fissures sont beaucoup plus faciles à repérer.
Pourquoi des fissures apparaissent-elles lors du polissage si leur origine remonte à un moment antérieur ?
Une étape précédente peut laisser des microfissures qui, sur le moment, ne se remarquent pas. Les brûlures au laser lors du décapage et les contraintes emprisonnées lors du durcissement en sont deux exemples. La pression exercée lors du polissage, le refroidissement ou la manipulation les font alors s'agrandir jusqu'à ce qu'elles deviennent visibles.
La réduction de la température de pré-durcissement permettra-t-elle d'éviter les fissures dans les fibres ?
Références externes
- Corning : HPFS 7979, 7980, 8655 – Silice fondue (brochure du produit)
- Centre de fibre optique : L'époxy provoque-t-il des fissures dans le noyau ? Conseils pour identifier et prévenir ce phénomène (article technique)
- Femtum : Traitement sélectif au laser – 1re partie : décapage au laser à fibre optique (article technique)
- Composants SENKO Advanced : Bonnes pratiques en matière de polissage (note d'application, 2023)