
ОГЛАВЛЕНИЕ
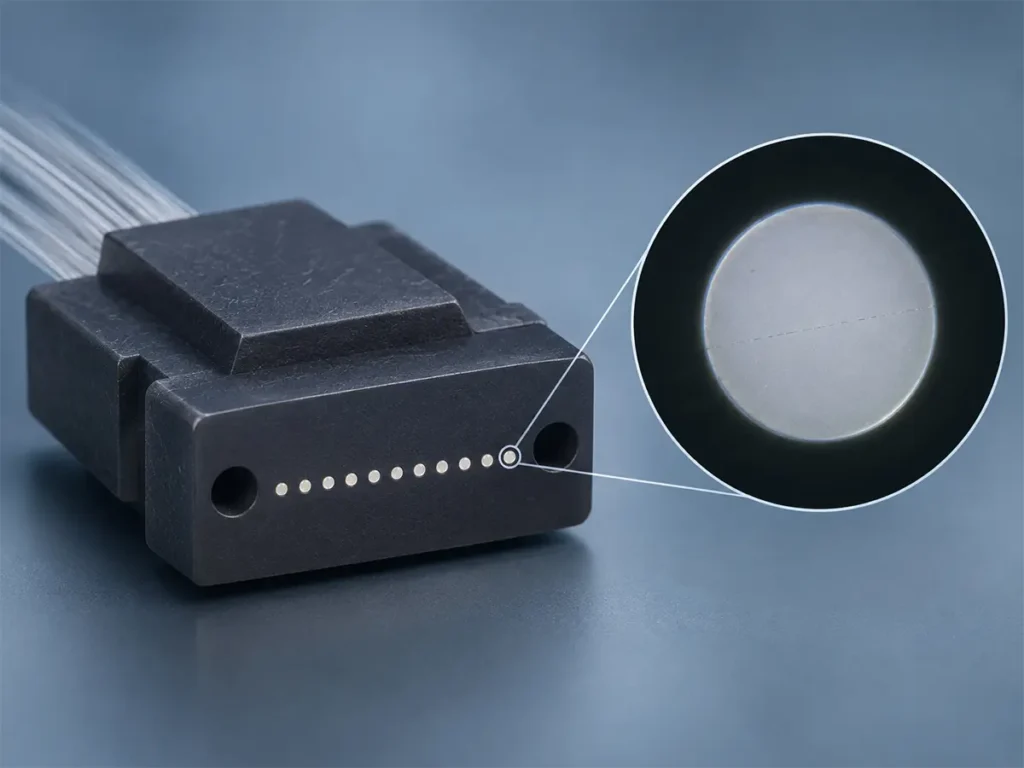
Любой, кто занимался массовым производством MT-FA, знаком с этим моментом. Торцевая поверхность на контрольном экране отполирована до блеска и ровная, а по одному из волокон проходит тонкая тёмная линия. Она похожа на пыль. Вы её удаляете и смотрите ещё раз, но она по-прежнему там.
Это треснувшее волокно. Недавно мы проанализировали партию таких волокон и однозначно выявили две причины: температура предварительного отверждения клея на конце волокна была слишком высокой, а мощность лазерного удалителя была установлена на слишком высоком уровне. Устранение этих двух факторов решило часть проблемы, но не всю. Ниже приведены типы трещин, которые мы постоянно наблюдаем, изменения, которые мы внесли, возможные причины, которые мы пока не исключили, а также то, как мы используем форму трещины, чтобы определить, где следует искать причину в первую очередь. Это первая запись в наших производственных заметках по MT-FA.
Как выглядит треснувшее волокно на торце MT-FA
Во-первых, сама деталь. Соединитель MT-FA соединяет феррулу MT, изготовленную из PPS с стеклонаполнителем, с массивом волокон; мы изготавливаем его как для одномодовых, так и для многомодовых волокон. Трещины, о которых идет речь, находятся в стеклянных волокнах, открытых на отполированной поверхности MT, а не в корпусе феррулы.
Не путайте это с царапиной. Царапина — это повреждение поверхности; трещина же — это структурное повреждение: настоящий разлом, проходящий через часть или всю длину конца волокна, с чистым разломом с острыми краями, который на микроскопе выглядит как темная линия или темное пятно. Кремниевое стекло хрупкое, поэтому, если волокно треснуло, его невозможно восстановить. Деталь считается браком.
Трещины бывают разные. Вот три наиболее распространенных типа, на которые стоит обратить внимание при самостоятельном осмотре торцов MT-FA.
Вариант 1: Прямая трещина по середине

Трещина проходит прямо через центральную часть. Когда мы сталкиваемся с подобным случаем, волокно, как правило, разорвано насквозь, и причина напряжения почти всегда кроется в этапе, предшествующем полировке. В первую очередь мы проверяем наличие напряжения, возникшего при отверждении, и тепловых повреждений, полученных при снятии изоляции.
Вариант 2: Дуга, образованная соединенными трещинами, идущими от края

Этот дефект начинается на краю торцевой поверхности и проходит внутрь в виде прерывистой изогнутой линии. Его форма довольно явно указывает на воздействие силы на край: либо там накапливается напряжение во время полировки, либо защитный слой на торцевой поверхности начинает отслаиваться.
Тип 3: Поперечная трещина у края

По-прежнему на краевой стороне, но теперь это уже одна непрерывная линия. Мы рассматриваем это как продолжение узора № 2, при котором небольшие трещины на краях разрослись и соединились. Нам пока не удалось зафиксировать момент перехода одной формы в другую, поэтому воспринимайте это как наше предположение, а не как доказанный факт.
Зачем вообще сортировать по форме? Потому что расположение трещины и направление её хода являются важными подсказками. Центральная трещина и краевая трещина ведут к разным путям, и мы ещё вернёмся к этому ниже.
Подтвержденная причина 1: Слишком высокая температура при предварительном отверждении клея на хвостовой части
Клей в хвостовой части наносится в месте, где волокна выходят из V-образных канавок массива волокон. Он остается в изделии навсегда, удерживая волокна на месте и принимая на себя изгибающие и растягивающие нагрузки, прежде чем они достигнут стекла. Мы проводим его предварительное отверждение под воздействием тепла в три этапа.
Температура предварительной вулканизации была установлена на 110 °C. Мы снизили её до 95–100 °C и выдержали время предварительной вулканизации примерно 13 секунд. Это одно изменение позволило устранить часть растрескиваний.
Почему температурные перепады при отверждении могут привести к растрескиванию волокна? Причина — тепловое расширение. Материалы, окружающие волокно, по-разному реагируют на изменение температуры. Кварц расширяется всего лишь примерно на 0,5 ppm на °C,[1] в то время как показатели эпоксидных смол, указанные одним из поставщиков оптоволоконной продукции для изготовления концевых соединений, варьируются от примерно 30 до почти 90 ppm на °C.[2] Втулка из PPS, армированного стекловолокном, занимает промежуточное положение.
Когда деталь остывает после отверждения, клей стремится сильно сжаться, кремнезем практически не сжимается, и втулка оказывается посередине. Они тянут в противоположных направлениях, и в результате напряжение фиксируется на поверхности волокна. Чем выше температура отверждения и чем раньше клей полностью затвердевает, тем больше это несоответствие при охлаждении и тем меньше у него шансов сгладиться. Рано или поздно это проявляется в виде микротрещин в стекле. Большая часть напряжений, заложенных в отвержденном клее, возникает из-за усадки после достижения точки гелеобразования, а более высокая температура отверждения означает большее термическое напряжение. Поставщики клеев для оптоволоконной промышленности наблюдают ту же закономерность. Они рекомендуют использовать минимальную из допустимых температур отверждения, а некоторые сборочные предприятия достигают хороших результатов, используя печь с плавным нагревом вместо того, чтобы сразу помещать детали в раскаленную печь.[2]
Одно замечание: предварительная отвердка не предназначена для отверждения клея. Её задача — зафиксировать форму. Для этого нужно использовать достаточное количество тепла, сократить время обработки и оставить собственно сшивание на этап последующей отвердки.
Подтвержденная причина 2: слишком высокая мощность лазерного снимщика
Второй причиной стал лазерный стриппер. Его мощность была слишком высокой, и он пережигал волокно во время зачистки.
Лазерный снимитель испаряет покрытие. При правильном выполнении покрытие поглощает тепло и отводит его, а находящийся под ним кремнезем остается нетронутым. Если же мощность слишком велика, энергия проникает сквозь покрытие к поверхности оболочки. Этот резкий тепловой удар может привести к появлению микротрещин и зон напряжения в стекле, которые невозможно увидеть невооруженным глазом. Производители лазеров предупреждают об этом же риске: CO₂- и УФ-лазеры, которые используются в большинстве устройств для удаления покрытия, поглощаются как стеклом, так и полимером, поэтому они могут повлиять на стекло под покрытием и снизить механическую прочность волокна.[3]
Сложность выявления этой проблемы заключается в том, что при снятии изоляции никаких нарушений не наблюдается. Волокно продвигается дальше по линии. Позже давление при полировке, охлаждение после отверждения или даже механическое воздействие приводят к тому, что эти микротрещины растут и соединяются, и только тогда трещина становится заметной. Таким образом, трещина обнаруживается при полировке, но повреждение возникло ещё на этапе снятия изоляции.
Инженеры-регулировщики обычно выделяют три основных аспекта:
- Настройте параметры лазера (мощность, ширина импульса, частота сканирования) с учетом материала и толщины покрытия.
- Сохраняйте фокус внутри слоя покрытия. Не допускайте его смещения в сторону облицовки.
- Обеспечьте совместную работу системы сканирования и воздушного охлаждения, чтобы отводить остаточное тепло.
Мы проверили нашу систему, уменьшили мощность, и количество трещин, образовавшихся в результате перегорания, заметно сократилось.

По-прежнему открыто: наш список подозреваемых
После устранения обеих причин у нас остались некоторые треснувшие волокна, причины появления которых по-прежнему оставались неясными. Поэтому мы собрали все возможные причины, которые смогли найти, и рассортировали их по степени вероятности. Вот наш рабочий список для следующего этапа:
- Неправильное количество защитного клея на торцевой поверхности. Перед полировкой на волокна на лицевой стороне MT наносится съемный защитный слой, который впоследствии удаляется. Если он слишком большой, слишком толстый или слишком тонкий, он может отслоиться целиком во время полировки. В этом месте волокна теряют опору, напряжение накапливается, и стекло ломается. Об этом в прочитанных нами материалах упоминалось чаще всего.
- Неравномерное давление при полировке или вибрация. Нестабильная скорость, неравномерная работа оборудования или неплотное закрепление в зажимном приспособлении — все это приводит к более сильной и неравномерной нагрузке на волокна. Особую опасность представляют торчащие концы волокон: под давлением полировки они могут сломаться и оборваться ниже поверхности феррулы.[4]
- Выпадение абразивных частиц из полировальной пленки. Сыпучие зерна скатываются по торцевой поверхности. Помимо царапин, они создают небольшие ударные нагрузки.
- Скрытые повреждения, вызванные крупной зернистостью. Остатки, оставленные грубой стадией обработки, должны быть полностью удалены на последующих, более тонких стадиях, а пропуск какой-либо стадии или слишком короткий период тонкой обработки могут не обеспечить этого.[4] Нас беспокоит то, что этот дефект может нарастать на последующих этапах обработки, что объясняло бы ситуацию, когда торцевая поверхность сначала проходит контроль качества, а затем на ней появляются трещины. Следует постепенно уменьшать размер абразивных зерен и не допускать слишком больших скачков в размерах.
- Напряжение, возникающее при отверждении основного клея. В процессе основного отверждения происходит химическая усадка. Толстый слой клея подвергается большему напряжению в центре, чем по краям, поэтому профиль отверждения должен нарастать и снижаться поэтапно.
- Грязь и мусор. Частица, попавшая на торцевую поверхность во время полировки или соединения, создаёт точечную нагрузку и может пробить микротрещину прямо в стекле.
- Удары по голому волокну. В промежутке между зачисткой и вставкой в феррулу оголенное волокно остается незащищенным. Любой неровность в этом участке может стать отправной точкой для появления трещины.
Мы пока не проверили пункты с 1 по 3 должным образом. Это следующие задачи, которые предстоит закрыть. Мы составляем этот список отчасти для ведения учета, а отчасти для того, чтобы у тех, кто сталкивается с той же проблемой, было с чего начать.
Пусть трещина подскажет вам, куда смотреть
Вернёмся к тому, о чём говорили в начале: форма трещины может подсказать вам, какой шаг следует сделать после неё. Вот как мы этим пользуемся.
| То, что вы видите | Что это означает | Сначала проверьте |
|---|---|---|
| Трещина посередине, идущая по прямой | Нагрузка на волокно в целом, обусловленная способом его удержания | Температура отверждения, количество клея, напряжение при отверждении клея |
| Трещина на краю, изгиб или обрыв цепи | Сила, сосредоточенная на краю | Состояние защитного слоя, равномерность давления при полировке, зажим заготовки |
| При осмотре трещин не обнаружено, трещина появилась позже | Скрытая трещина, которая уже была там | Ожоги при зачистке (проверьте зачищенное до голого волокна при боковом освещении), появление абразивных следов при полировке |
Это не правило. Просто так мы обычно работаем, и это позволяет нам сэкономить время.
Две привычки, которые помогли
Отслеживайте, где появляются трещины. Для каждого треснувшего волокна отмечайте его положение: в центре, на краю, в каком квадранте. Продолжайте так делать в течение двух недель. Основная причина, как правило, станет очевидной.
Проведите осмотр как в режиме яркого поля, так и в режиме тёмного поля. Очень мелкие трещины практически незаметны в режиме яркого поля. В режиме тёмного поля или при задней подсветке они становятся заметными. Поставщики оптоволоконной продукции отмечают то же самое в отношении трещин, расположенных под поверхностью: без задней подсветки они могут выглядеть как едва заметная тёмная кривая, которую оператор списывает на эффект освещения.[2] Мы подозреваем, что именно по этой причине многие линии не обнаруживают поврежденных волокон.
Что мы извлекли из этого
По итогам этого этапа можно сделать следующий главный вывод: трещина в волокне — это не единственная причина. Это скорее симптом. Одинаковый рисунок на торцевой поверхности может быть обусловлен профилем отверждения, настройками лазера, давлением при полировке или способом нанесения защитного клея.
Так что не стоит надеяться, что одно решение решит все проблемы, и не ждите, что кто-то предоставит вам универсальный параметр. Рассортируйте типы трещин, начните подсчёт и позвольте данным указать путь. Такой подход работает при решении любых задач серийного производства, а не только в данном случае.
Более подробную информацию о полировке см. в нашей статье, посвящённой Процесс полировки втулки MT, а также о том, какое место занимает полировка в общем процессе сборки, Процесс изготовления соединительных кабелей MPO.
Соединительные кабели MPO/MTP с протоколами испытаний
Соединительные кабели MPO/MTP: 8-, 12-, 16- и 24-волоконные сборки с данными измерений IL/RL и протоколами осмотра торцов для каждого кабеля Просмотреть соединительные кабели MPO/MTP
Если в вашем проекте важно качество торцевых поверхностей, мы можем предоставить данные об измеренных вносимых и обратных потерях, а также протоколы проверки торцевых поверхностей для каждого из наших Соединительные кабели MPO/MTP, а образцы предоставляются по запросу. Сообщите нам количество волокон и критерии приемки и мы свяжемся с вами с предложениями.
Часто задаваемые вопросы
Можно ли восстановить треснувшее волокно путем повторной полировки?
Нет. Трещина проходит вглубь стекла, а не просто по поверхности, поэтому дополнительная полировка её не устранит. Кремнезем — хрупкий материал, и как только на нём появляется трещина, деталь становится браком. Вот почему целесообразно выяснять причину, а не просто отбирать бракованные изделия.
Как отличить трещину от царапины или грязи?
Сначала очистите торцевую поверхность и проверьте её ещё раз; грязь, как правило, смещается или исчезает. Царапина — это поверхностный след, часто идущий в направлении полировки. Трещина — это резкий, чёткий разлом, который остаётся на месте даже после очистки. Если вы всё ещё не уверены, переключитесь на осмотр в тёмном поле или с подсветкой, где трещины гораздо легче разглядеть.
Почему трещины появляются при полировке, если их причина возникла ранее?
На предыдущем этапе могут образоваться микротрещины, которые на тот момент выглядят совершенно незаметно. Двумя примерами являются лазерные ожоги, возникающие при удалении покрытия, и напряжения, зафиксированные в материале во время отверждения. Затем под воздействием давления при полировке, охлаждения или механического воздействия они увеличиваются, пока не станут заметными.
Поможет ли снижение температуры предварительного отверждения предотвратить появление трещин в волокнах?
Внешние ссылки
- Корнинг: HPFS 7979, 7980, 8655 — плавленый кварц (брошюра о продукте)
- Центр оптоволоконных технологий: Вызывает ли эпоксидная смола растрескивание сердечника? Советы по выявлению и предотвращению этого явления (техническая статья)
- Femtum: Селективная лазерная обработка. Часть 1: Снятие изоляции с оптических волокон с помощью лазера (техническая статья)
- SENKO Advanced Components: Передовой опыт в области полировки (рекомендации по применению, 2023 г.)